典型参数区间

参数 常规范围
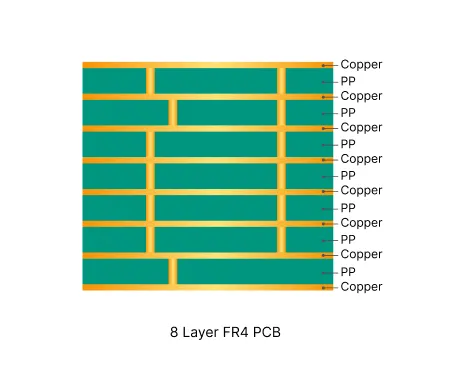
层数 8层
基材类型 FR4 板材、高 Tg FR4 板材
表面处理 沉金、喷锡、沉银、OSP
板厚 1.0mm to 3.0mm
阻焊 绿色、黑色、红色、白色、黄色、蓝色、紫色、哑黑
铜厚 1oz ~ 2oz
特殊工艺 阻抗控制、盲孔、埋孔

制造工艺资讯

压合: 8 层 FR4 电路板相比少层数板生产复杂度更高,原因是需要多次压合、集成盲埋孔结构,同时尺寸稳定性与电气性能要求更严苛。结合我厂生产经验,多个工序节点需要重点管控,以此稳定品质与良率。 分段压合 根据叠构设计,8 层板一般需要 2~3 次压合。每一次压合都会带来对位偏差、树脂流胶、热应力相关风险。压合过程严格管控升温速率、压力分布以及真空度,减少空洞与分层不良。叠层铜箔对称设计,并搭配铜箔补偿块(偷铜工艺),降低多次热循环带来的板翘问题。

钻孔: 钻孔与导通孔加工 8 层板钻孔包含通孔、盲孔以及埋孔。盲孔与埋孔对深度控制精度要求更高,并且需要专用的除胶渣工艺,选用高 Tg 板材时该要求尤为严格。我们采用分段钻孔方案,并根据孔型与板材特性优化参数,保障孔壁品质以及电镀结合可靠性。

电镀: 电镀与金属化 层数越多,孔纵横比越高,导通孔内部实现均匀沉铜的难度越大。我们重点管控化学沉铜与电镀工序,保证孔壁铜厚均匀稳定。定期开展切片检测验证电镀品质,盲孔、埋孔的电镀缺陷很难通过常规电测检出,因此切片检验尤为关键。

表面处理: 表面处理选型与加工 8 层 FR4 板主流采用化学沉镍金(ENIG)表面处理,搭配细间距器件或 BGA 芯片时优先选用。我们根据铜厚、组装需求以及储存周期要求调整镍层与金层厚度。针对厚铜板材或有特殊耐热要求的产品,在评估可焊性与长期可靠性后,也可推荐沉银、热风整平(HASL)等其他表面工艺。

生产订单信息

订单数量 订单占比 预估价位 生产交期、货期
打样(≤30 片) 61% 低至110美元 最快4天
小批量(30–200 片) 26% 低至130美元 最快5天
大批量(>200 片) 13% 低至200美元 最快6天

制造难点与工艺优化

难点:层间对位管控
多次压合会提升层间精准对位的管控难度。对位偏移会造成焊环缩小,盲孔、埋孔位置尤为明显,在热应力作用下导通孔可靠性会受到影响。

我们优先采用对称叠构设计,并增加偷铜图形平衡各层铜量分布;使用销钉式压合治具与 X-Ray 对位系统提升对位精度。压合完成后、钻孔前,通过 X-Ray 检测以及切片分析核验对位情况。以上方案对于高密度盲孔结构板材效果尤为突出。

设计注意事项

对称叠构设计

保持叠构对称是控制多次压合板翘曲最有效的手段之一。关键信号层紧邻参考平面布设,同时有利于阻抗管控与电磁性能。在项目前期确定均衡叠构,能够最大限度减少后续多次压合工序出现不良。

盲埋孔设计方案

盲孔与埋孔的位置和深度需要精细规划,避免工艺难度过高。盲孔区域下方不要布置密集走线或者大面积铜皮,以此降低对位不良风险。设计文件中清晰标注孔属性,也能避免工程评审时产生理解偏差。

铜量分布平衡

各层之间或者同一层内部铜密度不均,会影响压合品质以及成品尺寸。建议设计师在铜皮稀疏区域增加偷铜块或者网格铜,此举可以改善压合时的压力分布,降低局部应力以及板翘风险。

阻抗控制与线路布线

对于需要阻抗管控的设计,需提前明确阻抗目标值与参考层。阻抗走线尽量减少导通孔以及不规则铜皮的打断,保证阻抗稳定。在工程评审阶段预留足够空间用于线宽微调,避免影响生产放行进度。
立即咨询


    典型参数区间

    参数 常规范围
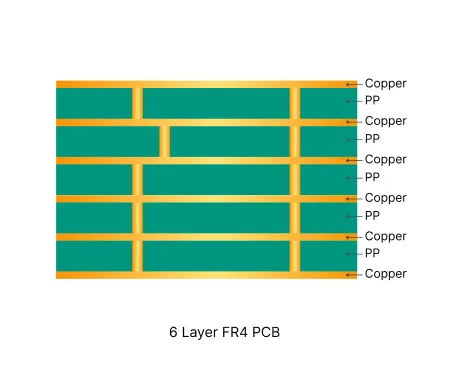
    层数 6层
    基材类型 FR4 板材,Tg 范围 130℃~170℃
    表面处理 沉金、喷锡、OSP
    板厚 0.8 mm ~ 3.0 mm
    阻焊 绿色、黑色、红色、白色、黄色、蓝色、紫色、哑黑
    铜厚 1 oz ~ 4 oz
    特殊工艺 阻抗控制、盲孔、埋孔、盘中孔

    制造工艺资讯

    内层图形转移与蚀刻 多芯板经线路曝光与蚀刻,全程保证高对位精度;内层精准管控焊环尺寸并做蚀刻系数补偿,是保障六层板阻抗稳定与导通孔可靠性的关键。

    压合与叠层管控 芯板与半固化片按既定顺序叠合,在加温加压条件下压合。六层板所有层保持铜量分布对称、介质厚度均匀,是减少翘曲、保证层间对位、实现阻抗稳定的关键。

    精密钻孔 数控钻孔加工通孔(以及各类定深孔结构),孔位公差严格管控。六层板纵横比更高,需要优化钻孔参数,保证孔壁品质以及与内层焊盘的对位精度。

    除胶渣与电镀 彻底清除孔壁胶渣后进行化学沉铜,再实施电镀铜;整板孔壁铜厚均匀电镀,是保障导通孔在热循环条件下可靠导通的关键。

    外层线路成像与蚀刻 外层经过图像转移、电镀以及蚀刻工序;核查线宽补偿与参考层完整性,满足六层板常规的受控阻抗指标。

    阻焊与孔处理 阻焊印刷精准对位;在此工序确定采用阻焊盖孔、树脂塞孔或者开窗方案,协调解决塞孔与阻焊开窗冲突问题,保障板面平整度与可焊性。

    外形铣切、V-Cut 与终检 采用锣外形或者 V-Cut 分板;确认边距、拼板结构完整性以及铜皮到外形的间距。出货前做 100% 电测与尺寸检验,保证多层板导通正常、符合规格要求。

    生产订单信息

    订单数量 订单占比 预估价位 生产交期、货期
    打样(≤30 片) 58% 低至30美元 最快2天
    小批量(30–200 片) 27% 低至80美元 最快2天
    大批量(>200 片) 15% 低至140美元 最快3天

    制造难点与工艺优化

    叠构确认、铜量平衡 / 翘曲管控
    客户提供的叠构方案经常和成熟六层板结构存在差异,容易出现铜量分布不对称或者介质厚度设计不合理的问题。
    这会引发板翘、对位偏移、介质厚度偏差以及阻抗不稳;相比双层、四层板,六层板这类问题会被显著放大。

    ✓ 在保留目标介质厚度与阻抗指标前提下,调整为工艺成熟的对称六层叠构。
    ✓ 保证所有层铜量分布均衡。
    ✓ 首件压合后,对照 IPC 标准核查成品厚度以及弓曲、扭曲指标。

    设计注意事项

    叠构设计与铜量平衡

    为六层 FR4 板提供完整对称叠构,匹配现有芯板与半固化片物料;各层铜量均衡设计,管控翘曲与层间对位风险;提前确认成品厚度公差,1.6mm 及以下薄板结构需要重点关注。

    阻抗控制与参考平面

    明确受控阻抗要求、叠构方案以及走线几何参数;阻抗关键走线下方保证参考平面完整(或做好铺铜、铜皮缝合处理)。依据实际铜厚与蚀刻补偿量设定线宽,不单纯依靠理论计算值。

    孔属性清晰定义

    在钻孔文件与制板说明中,所有孔明确标注为金属化孔(PTH)或非金属化孔(NPTH)。若非金属化孔带表层焊盘仅用于机械固定,需要清晰说明用途,方便我们正确编排电镀流程;尽量避免复合型结构,防止电镀工序判定混乱。

    孔处理一致性

    每一组孔明确指定树脂塞孔或阻焊盖孔方案,阻焊开窗必须和孔处理方式严格匹配;树脂塞孔禁止只单面开窗。丝印避开塞孔区域,防止树脂溢出以及板面平整度不良。

    立即咨询


      典型参数区间

      参数 常规范围
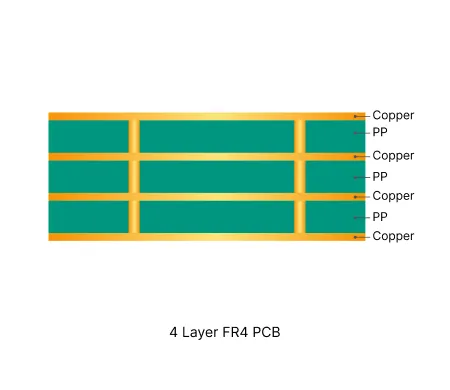
      层数 4层
      基材类型 FR4 板材,Tg 范围 130℃~170℃
      表面处理 喷锡、沉金、OSP
      板厚 0.8mm – 1.6mm
      阻焊 绿色、黑色、红色、白色、黄色、蓝色、紫色、哑黑
      铜厚 1oz – 8oz
      特殊工艺 阻抗控制、塞孔、厚铜、金手指

      制造工艺资讯

      内层图形转移与蚀刻 先对内层芯板做图形转移与蚀刻。精准对位和蚀刻系数管控,是保证信号层焊环与阻抗合格的关键。

      压合与叠层管控 芯板与半固化片叠合后,在控温控压条件下压合。铜厚对称配置、介质厚度均匀性,是控制四层板(尤其是 1.0–1.2mm 薄板)翘曲与对位精度的关键。

      精密钻孔 CNC 数控钻孔加工所有通孔(以及盲孔)。针对高厚径比或者铜厚不对称的板,优化工艺参数,保证层间对位精度与孔壁质量。

      除胶渣与化学沉铜 去除钻污并沉积化学铜。镀层均匀覆盖,保证通孔以及控深结构电镀可靠。

      图形电镀与外层蚀刻 外层图形转移、电镀然后蚀刻。与内层精准对位并配合蚀刻补偿,防止精细线路侧蚀,保证细线完整性。

      阻焊涂布 涂布液态感光阻焊油墨并显影。在此阶段确定过孔盖油 / 塞孔以及金手指、密集区域的阻焊开窗方案,避免油墨渗孔和铜面外露。

      表面处理 根据贴片装配需求选用喷锡、沉金或 OSP 表面处理工艺。制程管控保证焊盘与金属化孔镀层覆盖均匀,同时维持尺寸稳定性。

      铣边、V-Cut 与分板 采用铣边、V-Cut 或者组合方式分板。校验连接筋强度、邮票孔、铜到板边间距以及基准点防护,防止多层拼板产生板边不良。

      电气测试与终检 采用飞针测试或治具全检,验证所有层连通性与绝缘性能。依据 IPC 规范终检(板边状态、对位精度、阻焊品质),确保出货板材全部合格。

      生产订单信息

      订单数量 订单占比 预估价位 生产交期、货期
      打样(≤30 片) 55% 低至 1 美元 最快2天
      小批量(30–200 片) 30% 低至70美元 最快2天
      大批量(>200 片) 15% 低至140美元 最快3天

      制造难点与工艺优化

      四层薄板叠层确认与板厚管控
      客户提供的叠层结构图,经常和工厂可用芯板规格或者成品目标板厚不匹配(1.0–1.2mm 薄板尤为突出)。
      铜分布不均或半固化片选型不当,会造成板翘、对位偏移以及板厚超差。
      四层薄板结构中,这类偏差会直接影响阻抗稳定性与机械可靠性。

      ✓ 在保证目标板厚前提下,确认并调整叠层结构,选用成熟可用的覆铜芯板。
      ✓ 压合前校验铜层平衡与介质层对称性。
      ✓ 薄板拼板生产加强压合监控,将板厚控制在制程能力 ±0.10–0.12mm 范围内。

      设计注意事项

      叠层与板厚设计

      提供完整叠层结构图,匹配现有芯板与半固化片物料。四层薄板(1.0–1.2mm)需设计对称铜分布,提前确认成品板厚公差,控制翘曲与对位偏差。

      内层与对位方案

      内层芯板要考虑蚀刻系数与层间对位,避免层间铜面积严重失衡。明确标注所有需要阻抗管控的线路以及对应的介质要求。

      特殊结构(金手指、盲孔 / 控深孔、槽孔)

      完整规定金手指斜边加工以及双面阻焊开窗要求。盲孔、控深钻孔需求附带明确深度指标文档。非金属化槽孔尺寸设计要预留铣边公差,同时明确注明过孔塞孔方式。

      拼板与工艺边结构

      四层薄板拼板,设计合适强度的邮票孔与连接筋。工艺边基准点外围增加铜环保护。可在工艺边铺铜,提升电镀均匀性,降低板翘风险。

      立即咨询


        典型参数区间

        参数 常规范围
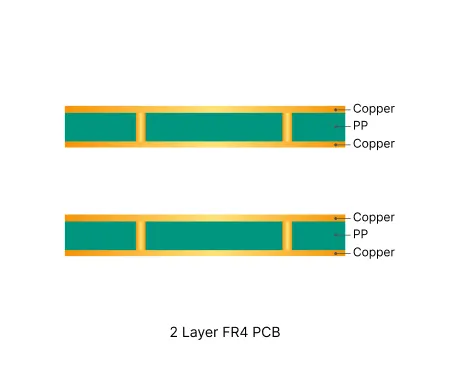
        层数 2层
        基材类型 FR4 板材,Tg 范围 130℃~170℃
        表面处理 喷锡、沉金、OSP
        板厚 0.8mm – 2.0mm
        阻焊 绿色、黑色、红色、白色、黄色、蓝色、紫色、哑黑
        铜厚 1oz – 6oz
        特殊工艺 金属化通孔、半孔(城堡孔)


        制造工艺资讯

        备料与压合 FR4 芯板与铜箔在控温、控压条件下压合。均匀对称的铜厚配置,是降低薄板、大板翘曲的关键。

        精密钻孔 CNC 钻孔加工所有通孔。针对孔径>2.0mm 或者高厚径比板材,优化参数与钻头工装,控制孔壁粗糙度、孔径公差以及孔位对位精度。

        除胶渣与化学沉铜 去除树脂钻污,并沉积化学铜以建立导电层。该工序镀层覆盖均匀度,决定过孔长期可靠性。

        线路成像与蚀刻 干膜形成线路图形,之后进行可控蚀刻。精准对位加上蚀刻补偿,可避免精细区域出现侧蚀与开路。

        阻焊涂布 涂布液态感光阻焊油墨并显影。在此阶段确定过孔盖油或开窗方案,防止油墨渗进孔内以及铜面外露。

        表面处理 根据可焊性、成本以及存储周期选择喷锡、沉金或 OSP 工艺。工艺管控保证镀层覆盖均匀,同时维持尺寸稳定性。

        铣边、V-Cut 与分板 采用铣边、V-Cut 或者组合方式分板。确认连接筋宽度、邮票孔以及铜到板边间距,防止板件断裂与板边缺陷。

        电气测试与终检 100% 电测验证连通性与绝缘性能,依据 IPC 标准终检,确保出货板材全部合格。

        生产订单信息

        订单数量 订单占比 预估价位 生产交期、货期
        打样(≤30 片) 62% 低至 1 美元 最快 1 天
        小批量(30–200 片) 26% 低至30美元 最快 1 天
        大批量(>200 片) 12% 低至50美元 最快 1 天

        制造难点与工艺优化

        过孔盖油 / 开窗冲突
        订单要求和 Gerber 阻焊文件里的过孔处理方案经常不一致。
        设计师标注 “过孔开窗”,但 Gerber 文件显示部分或全部过孔盖油,反之亦然。
        这会造成喷锡效果不稳定、锡珠藏留、油墨渗入孔壁、孔口铜箔外露,带来长期可靠性隐患(氧化、间歇性开路),不符合 IPC-A-600 规范要求。

        ✓ CAM 出稿前,附带标注截图确认过孔处理方式(全盖油、选择性盖油、开窗)。
        ✓ 重新生成阻焊层,严格匹配确认后的方案,并统一做补偿放大。
        ✓ 对于厚板(>3mm)或者高厚径比过孔,预先补偿孔径(例如 0.4mm 改到 0.6mm),提升过孔盖油可靠性。

        设计注意事项

        过孔处理方案

        生成阻焊 Gerber 文件时,必须和订单说明、制板备注里的过孔处理要求完全一致。如果是选择性盖油,需要清晰列出过孔清单或者图形标注哪些过孔需要盖油。厚度大于 3mm 的板材,提前评估钻孔补偿,保证盖油与电镀可靠。仅在确实需要探针测试或焊接连接时,才使用过孔开窗。

        拼板与机械强度

        根据板厚设计足够宽度的连接筋;采用铣边分板时,务必增加邮票孔。单板和拼板文件由同一套原始图形生成。关键线路、铜皮以及丝印字符必须远离 V-Cut 槽线。对于狭长板,即便客户要求单片出货,工厂也可考虑拼板生产并增加定位孔与基准点,保证对位精度。

        板边间距与外形完整性

        焊盘、线路、铜皮图形与成品板边保持≥0.3–0.5mm 间距,V-Cut 拼板尤其需要注意。不要把孔刚好放在外形线上。明确工艺边要求,确保外形层文件(GKO / 铣边层)在所有资料里保持一致。三级板(Class3)需将板边状态列为关键可靠性管控项。

        孔径定义、公差与焊环

        金属化孔焊环禁止设计为零环宽。孔径>2.0mm 的孔,结合制程能力给出合理公差,大板尤需注意。所有金属化孔都要定义阻焊开窗。明确区分非金属化孔(NPTH)和金属化孔(PTH),选择性塞孔要求配上参考图或者孔径清单标注清楚。

        立即咨询


          典型参数区间

          参数 常规范围
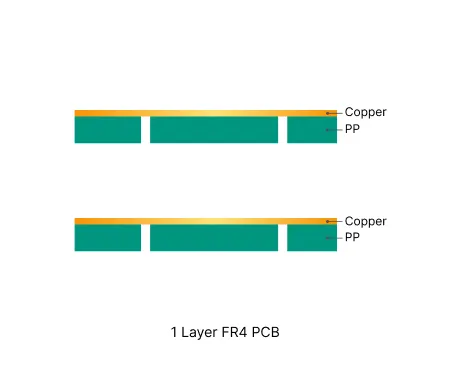
          层数 1
          基材类型 FR4 TG130 to TG150
          表面处理 喷锡、OSP、沉金
          板厚 0.8mm – 2.0mm
          阻焊 绿色、黑色、红色、白色、黄色、蓝色、紫色、哑黑
          铜厚 1oz – 3oz
          特殊工艺 碳油、裸板、银浆

          制造工艺资讯

          单层 FR4 线路板以覆铜板为基材。在化学沉铜之前,先通过机械钻孔加工所有所需孔位。核心工序:图形转移,之后进行铜箔蚀刻,形成线路。再做阻焊涂布与表面处理,完成基础制程。表面工艺选型需要兼顾可焊性、成本以及存放周期。品质管控重点在于蚀刻均匀性与阻焊对位精度,以此保障良率。

          生产订单信息

          订单数量 订单占比 预估价位 生产交期、货期
          打样(≤30 片) 29% 低至 1 美元 最快 1 天
          小批量(30–200 片) 42% 低至20美元 最快 1 天
          大批量(>200 片) 29% 低至40美元 最快 1 天

          制造难点与工艺优化

          蚀刻均匀性

          单层板通常要求线宽保持一致,尤其是在细间距器件附近。大板面上蚀刻液浓度、温度、喷淋压力的差异,会造成蚀刻速率不均。

          会造成线宽偏差增大,使电源回路电阻上升,在线路密集区域存在短路风险,直接降低生产良率与长期使用可靠性。

          部署蚀刻液实时监测系统,定期进行化学分析。

          在设计规范中加入蚀刻系数补偿,并严格校准喷淋压力。

          每块板蚀刻完成后立即进行 AOI 自动光学检测。

          设计注意事项

          层叠设计

          单层板无需做多层叠层规划。板面铜箔分布均匀,有助于控制制程与贴片过程中的热翘曲。

          孔方案

          仅支持金属化通孔。减少孔位数量以控制钻孔成本,元器件引脚通常承担所需电气连接。

          板材选型

          标准 FR4 适用于大多数场景。高 Tg 板材可提升无铅焊接时的热稳定性,材料选型必须匹配使用环境要求。

          表面处理

          喷锡(HASL)成本低、可焊性良好;OSP 为 SMT 提供平整表面;沉金(ENIG)抗氧化性能优异,但对于普通单层板会拉高成本。

          立即咨询