





HDI PCB 制造与传统多层板生产的根本区别在于激光微盲孔的可控成型、填孔及堆叠工艺。本指南从微盲孔角度梳理完整 HDI 生产流程,涵盖所有决定布线密度、良率、可靠性及成本的关键工序。
本文将系统阐述 HDI 板结构、激光钻孔原理与工艺窗口、微盲孔铜填及树脂填材料与工艺、任意层互联分步积层流程、工序内检测与可靠性测试、实际生产案例以及主要成本影响因素。
本文面向工艺工程师、设计工程师、采购专员及技术决策者编写,读者不仅可以了解 HDI 的定义,还能掌握微盲孔工艺如何影响各项生产决策与最终可靠性认证。本指南以微盲孔为核心工艺要素,提供实用工程思路,用于高密度产品 HDI 板的规格制定、生产加工与认证验收。
什么是 HDI PCB 制造?
HDI PCB 是布线密度远高于传统多层板的印制电路板。该类板采用激光微盲孔、分步积层结构以及更细的线宽线距实现高密度布线。HDI 板不再主要依靠贯穿整板的机械通孔,仅在需要连通的层间建立互联。该方式可在更小面积内提供更多布线通道,适配高密度 BGA 等细间距器件。
传统线路板采用大尺寸机械通孔,占用布线空间并产生较长残桩。HDI 工艺大多以小型微盲孔替代此类通孔,仅在所需层间建立连接。该方式缩小焊盘尺寸、缩短信号路径,可在细间距器件之间布设更多走线。
微盲孔是 HDI 生产的核心。能否可靠成型、清洁、填孔以及堆叠这类激光加工微孔,决定高密度结构能否顺利制作。微盲孔质量不良会直接引发对位异常、空洞以及早期失效,因此 HDI 生产各主要工序均围绕微盲孔管控开展。
HDI PCB 类型及结构
HDI 板根据分步积层结构划分类型。板层结构决定工艺流程、孔结构方案、材料选型、良率,以及最终成本与可靠性。结构类型判定错误是造成成本超支和可靠性失效的主要原因之一。
|
结构类型 |
常规孔型 |
相对布线密度 |
相对成本 |
典型应用场景 |
|---|---|---|---|---|
|
1+N+1 |
微盲孔 + 芯板通孔 |
中等 |
最低 |
消费类产品、中密度模块 |
|
2+N+2 |
叠孔或错孔微盲孔 |
高 |
中等 |
智能手机、汽车 ADAS |
|
任意层互联 |
全层叠孔微盲孔 |
最高 |
最高 |
AI 模块、高层数算力板、超薄可穿戴设备 |

1+N+1 结构
1+N+1 结构是在传统芯板两侧各增加一层积层,微盲孔仅连接外层与相邻芯层。该结构可适配 0.5–0.65mm 间距 BGA,实现中等密度设计,成本相对较低,属于最基础的 HDI 结构。
2+N+2 结构
2+N+2 及更高阶积层结构,在芯板两侧各增加两层及以上介质与铜层。每增加一组结构,就需要额外的压合、激光钻孔与电镀工序。该类结构可实现叠孔或错孔微盲孔,支持低至 0.4mm 间距的器件封装。
任意层互联结构
任意层互联(ELIC)结构取消了芯板与积层的区分。所有介质层均采用激光钻孔与填孔工艺,微盲孔可连通任意相邻层。该结构布线密度最高、板厚更薄,但激光钻孔与电镀工序成倍增加,对位精度和介质厚度均匀性要求最为严苛。
HDI PCB 的三类微盲孔

在上述结构中共有三种孔结构:错孔微盲孔在横向错开相邻孔位,降低对位风险,无需整孔填铜;叠孔微盲孔垂直对齐形成连续铜柱,最大化布线密度,可实现盘内孔设计,但要求无空洞填孔以及各层界面精准对位。跳孔以及微盲孔搭配机械通孔的组合方式,在需要选择性层间互联时提供更多布线灵活性。
典型剖面图可以清晰展示结构差异:1+N+1 板为单层微盲孔,落于芯板外层;2+N+2 截面可看到错孔或者叠孔配对;任意层互联切片可见贯穿积层的连续叠孔铜柱。承接焊盘尺寸、孔底残铜以及电镀均匀性,是各类结构加工能力的量化判定指标。
HDI PCB 分步积层材料
HDI 板由芯板材料与积层材料搭配组成,材料需耐受多次压合与激光钻孔工序。芯板一般选用高 Tg FR-4 或同类刚性板材,保证尺寸稳定性。芯板作为主体支撑,在两侧叠加薄积层时维持板面平整。
芯板上方会压合专用积层介质。树脂涂覆铜箔(RCC)应用广泛,其树脂配方利于激光烧蚀成型,并可与铜层良好结合。可激光钻孔半固化片也具备同样作用。这类薄介质能够保证微盲孔成型精度,同时控制总板厚。介质厚度管控严格,微小偏差都会影响阻抗以及孔的厚径比。

铜材同样具备双重作用。外层与积层优先选用超薄电解铜箔,便于精细线路蚀刻。激光钻孔与除胶渣后先沉积化学铜种子层,再通过电镀加厚线路与填充微盲孔。电镀体系需要具备良好的均镀能力,保证小孔均匀填孔、无空洞。
材料选型几乎影响后续所有工序。激光钻孔性能优良的介质残胶更少,电镀结合力更好;稳定性佳的芯板可以降低多次压合的翘曲风险;适配精细线路、支持无空洞填孔的铜箔与电镀药水,决定叠孔能否稳定生产。因此,材料必须匹配激光钻孔、除胶渣与电镀工艺,才能保障 HDI 生产良率稳定与长期可靠性。
HDI PCB 制造中的微盲孔工艺
微盲孔成型与激光钻孔
微盲孔是 HDI 板相比传统多层板实现更高密度的关键。工厂不再使用机械钻打贯穿整板的孔,而是采用激光加工微小孔,仅连通需要互联的层间。激光孔的成型质量很大程度决定后续电镀效果、叠孔结构可靠性以及生产缺陷数量。
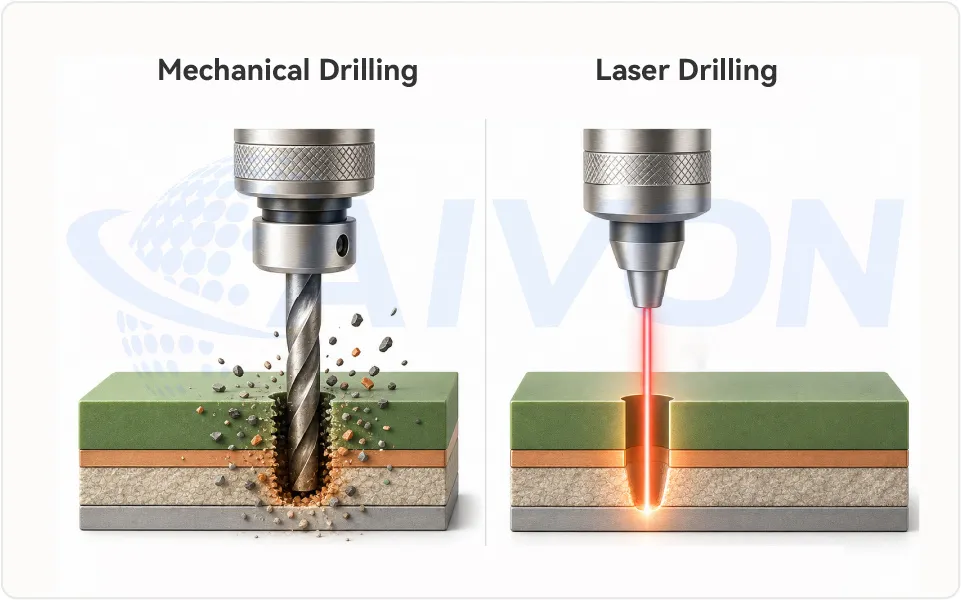
激光通过两种方式蚀除介质材料:一类激光依靠加热使材料汽化,称为光热烧蚀;另一类激光直接打断树脂化学键,同时伴随少量发热,称为光化学烧蚀。
二氧化碳激光主要依靠热效应加工,速度快、成本适中,多用于孔径大于约 75μm 的微孔。紫外激光兼具断键与热作用,孔壁更干净,可加工更小孔径,范围通常为 25~50μm。

选用哪种激光最合适,取决于介质材料本身。不同树脂对激光能量的吸收特性不一样。材料的玻璃化转变温度以及填料含量,同样会影响激光成型的洁净度和残留胶渣量。
选定激光类型之后,四项工艺参数控制最终孔型:单脉冲能量、脉冲频率、激光光斑大小以及精准对焦位置。这些参数决定孔口直径、孔壁锥度以及孔底残铜量。能量过高会造成孔径偏大或损伤承接焊盘;能量不足则残留树脂胶渣,后续引发电镀不良。

激光钻孔完成后,必须进行除胶渣清洁工序。通过化学或等离子处理清除残留胶渣,活化孔壁表面,保证铜层良好结合。除胶渣不彻底,仍是成品微盲孔结合力差、产生空洞最常见的原因之一。
微盲孔填孔方式

微盲孔填孔工艺根据材料类型与生产规模选用不同方案。铜填微盲孔采用电镀填铜:激光钻孔、除胶渣后先沉积化学铜种子层,再使用脉冲反向电镀自下而上填孔,通过控制电流密度与电流换向减少空洞。这种超填电镀工艺成型后孔面呈微凸或者平整形态,后续压合可压平。树脂填微盲孔采用丝网印刷或者真空注胶将树脂膏填入孔内,再加热固化。
铜填孔流程:先整板电镀完成初步孔壁镀铜,再针对性填孔。反向脉冲电镀通过调整添加剂浓度,实现铜均匀生长。树脂填孔可适配更高厚径比,依靠压力使膏体流入孔内,但需要钢网保证精度。混合方案采用导电膏搭配电镀,用于复杂板的通孔填充。工厂依据 IPC 规范优化各类工艺,保证板面之间品质稳定。
树脂填孔使用的导电膏,是将金属薄片分散于树脂体系中,通过与孔距匹配的精细网版印刷。固化曲线需要配合板面烘烤流程,防止出气污染。铜填孔方案则需要洁净车间管控,避免电镀槽液受到污染。两种填孔方式最后都会在孔面覆盖干膜或介质层做保护。
HDI PCB 工艺流程及核心难点
HDI 板采用分步积层工艺生产,不同于普通多层板单次压合流程。工厂从芯板开始,逐层叠加介质与铜箔,每叠加一层就要进行微盲孔激光钻孔和电镀。不断重复该流程,直到达到所需积层层数。
一个典型循环包含以下工序:将半固化片或涂树脂铜箔等介质压合到现有结构上;激光钻孔,加工微盲孔至目标焊盘;除胶渣清洗孔壁;沉化学铜与电镀铜形成互联;线路曝光、蚀刻。检验完成后,叠加下一层介质,开启新一轮循环。
1+N+1 简易结构仅需在芯板两侧各做一轮积层工序。2+N+2 及更高阶结构,则需要多次重复这套流程。
HDI 生产过程主要存在三大难点,直接决定良率与成品品质。
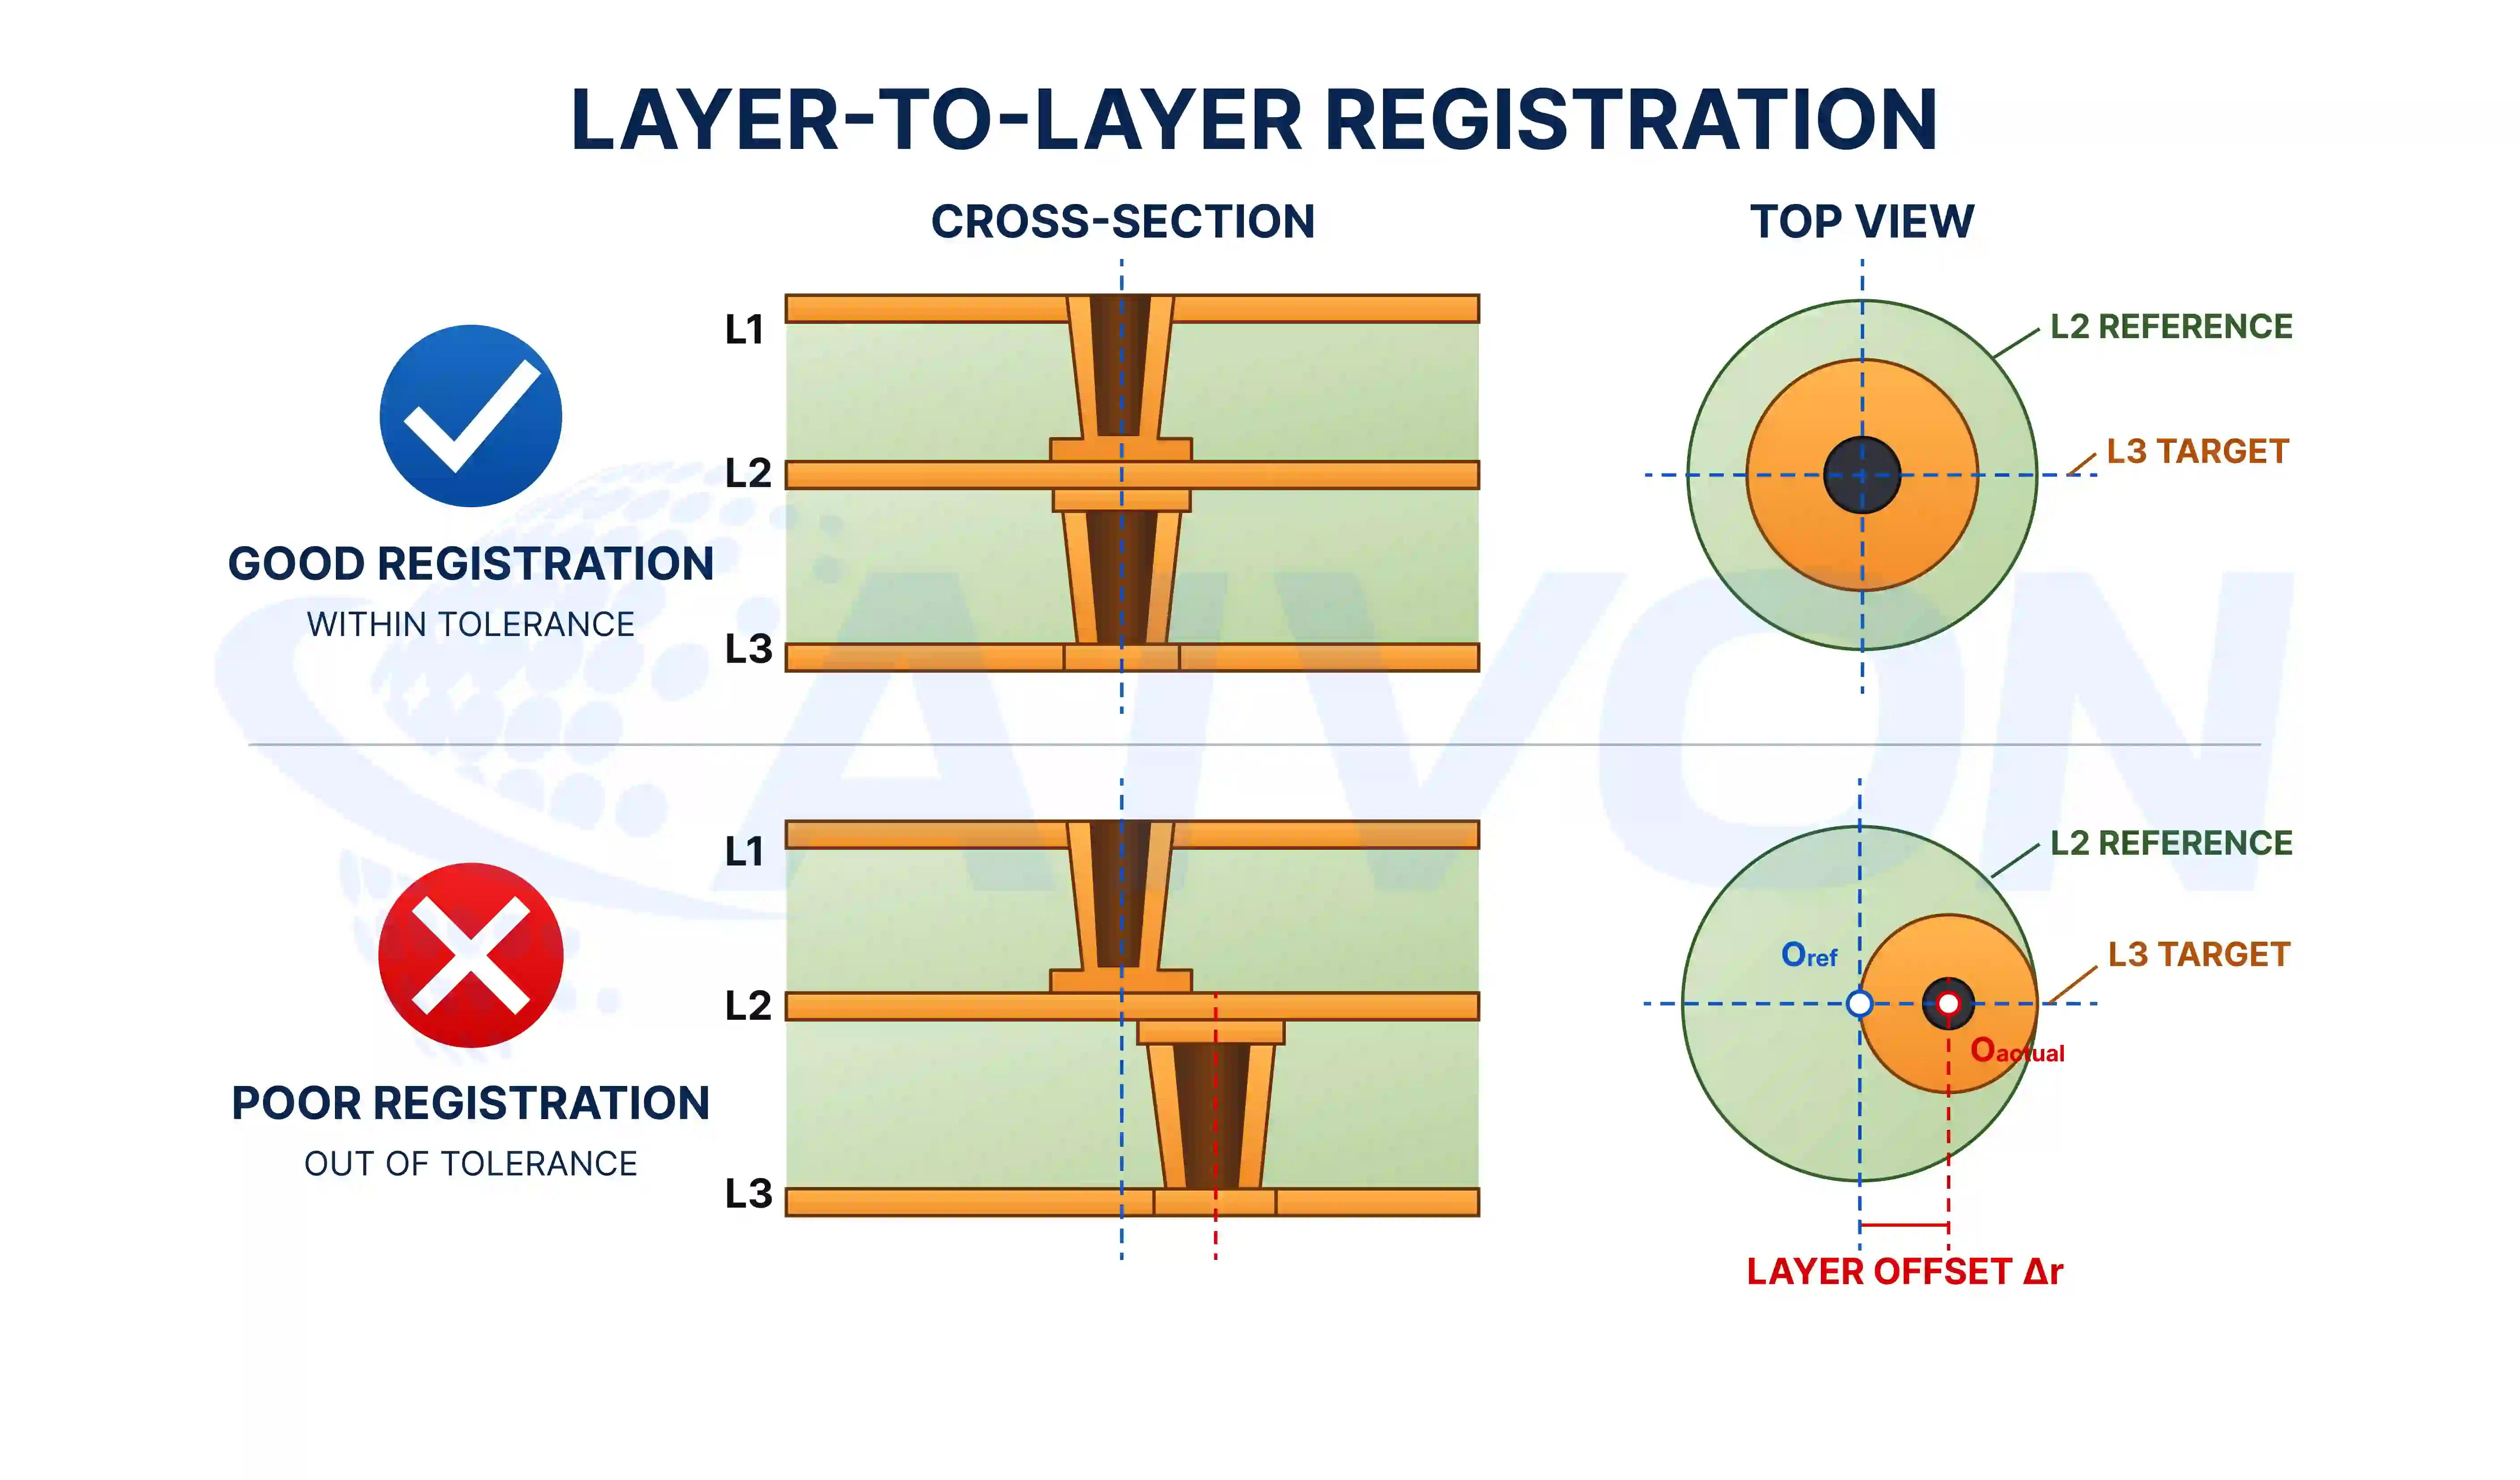
第一:层间对位。每一组新增微盲孔都必须精准落在上一层焊盘上。随着积层层数增加,微小偏差会不断累积,因此需要光学或 X-Ray 对位系统以及精准补偿,将误差控制在合格范围。

第二个难点:介质厚度与板面平整度。每一层新增介质的整板厚度都必须保持均匀。厚度偏差会影响阻抗管控,同时改变下一次激光钻孔的对焦位置。电镀、整平后板面不平,会加大下一层对位的难度。

第三个难点:残余应力与板面翘曲。每一次压合、电镀工序都会给板材引入应力。随着积层层数增加,应力不断累积,极易造成板面翘曲。通过铜层对称分布、压合后控温冷却、穿插应力释放工序,可将翘曲控制在精细贴装允许范围之内。
随着积层循环次数增多,这三项难点的管控要求也会更高。对位精度、厚度管控以及翘曲管控的工艺能力上限,决定了工厂能够稳定生产的 HDI 结构复杂程度。
HDI PCB 生产品质管控与可靠性测试
HDI 板内部有大量结构无法依靠简单目视检验。微盲孔、叠孔互联以及薄积层都藏在板内,工厂必须结合制程巡检、无损检测以及可靠性测试,保证品质稳定。

生产阶段使用自动光学检测(AOI)检查外层线路,检出线路缺陷、开路和短路。针对埋孔、叠孔这类内部结构,X 光检测必不可少。X 光可以发现孔内空洞、填孔不良以及对位偏移,避免问题等到客户端失效才暴露。

萃正(CEZON)也会在关键工序取样做切片分析。通过切片截面,工程师可以测量电镀厚度、检查残胶渣情况,确认孔壁与层间界面成型合格。
板材制作完成后,开展可靠性测试,验证结构可以承受贴装与终端使用的应力。常规测试包含温度循环、互联应力测试(IST)以及导电阳极丝(CAF)测试。
|
测试 |
目的 |
|---|---|
|
温度循环 |
核查反复温度变化引发的裂纹或开路。 |
|
互联应力测试(IST) |
在快速升降温过程中监测电阻变化,排查潜在失效。 |
|
导电阳极丝测试(CAF) |
评估在潮湿环境与偏压条件下形成导电通路的风险。 |
HDI 相比普通多层板更容易出现几类微盲孔缺陷与失效模式:激光孔成型不良或者应力过大时,微盲孔底部容易产生角裂;叠孔填孔不充分会出现层间界面分离;水汽通道、污染界面处容易滋生导电阳极丝;多次压合应力不均造成的板面翘曲,同样会降低贴装良率。
工厂依靠制程管控降低上述风险,而不是仅依靠终检把关。控制微盲孔厚径比合理、激光钻孔后充分除胶渣、严格管控电镀药水、板面烘烤除潮、铜层对称布局抑制翘曲。每一批产品都要依据终端温湿度工况,按照对应 IPC 性能等级要求做认证。制程巡检、针对性可靠性测试加上严谨的工艺管控相结合,才能让 HDI 板满足高密度产品的使用要求。
萃正(CEZON)HDI PCB 制作与生产能力
萃正(CEZON)对直接影响 HDI 互联可靠性、尺寸精度以及生产良率的关键工艺参数实行严格管控。
|
HDI 核心管控项 |
萃正(CEZON)工艺管控 |
重要意义 |
|---|---|---|
|
微盲孔填孔 |
盲孔凹痕 / 微凸管控≤25μm |
保证微盲孔结构可靠,适配高密度互联。 |
|
孔位精度 |
通孔:±0.076 mm;非通孔:±0.05 mm |
保证层间互联精准以及器件对位良好。 |
|
精细线路管控 |
线宽 / 线距公差管控 ±20% |
满足 HDI 高密度设计所需精细线路几何要求。 |
|
板面平整度 |
板面翘曲管控≤0.75% |
保障贴装过程尺寸稳定。 |
|
电镀与铜层分布 |
可增加辅助铜皮图形,实现电镀应力平衡 |
改善电镀不均衡,辅助管控板面翘曲。 |
|
品质与可追溯性 |
电性测试以及生产追溯标识 |
提供额外验证与制程追溯能力。 |
以上管控项证明萃正(CEZON)的 HDI 生产并非局限于常规 PCB 制作。在工程评审及生产阶段,我们主动评估盲孔结构、填孔质量、钻孔公差、铜层分布以及板变形情况,确保设计方案可稳定量产。
萃正(CEZON)工程团队并非单纯按照客户提供的 Gerber 文件生产,而是在投产前对 HDI 关键结构进行评审,识别潜在制造风险。若设计采用非常规激光盲孔、埋孔结构,有可能影响填孔品质与可靠性,我们会评估结构并给出可量产的尺寸优化建议。
萃正真实 HDI PCB 生产案例:盲埋孔尺寸优化
在一个 HDI 项目中,客户 Gerber 文件规定 IN1–1/2 层与 IN4-Back–6/5 层之间采用 0.2 mm 盲孔。萃正(CEZON)采用激光钻孔工艺加工 HDI 盲孔,该孔径超出了激光盲孔的优选加工范围。
在工程评审阶段,萃正(CEZON)识别出该风险,并建议将盲孔孔径由 0.2 mm 调整至 0.1 mm,使之更适配激光钻孔工艺。
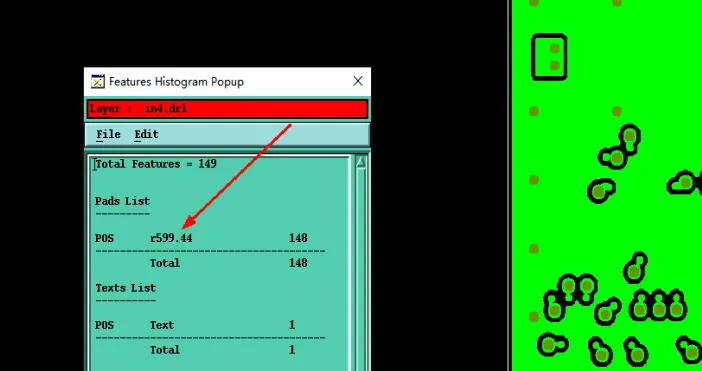
该设计同时包含 0.6 mm 埋孔。较大的埋孔孔径会提升填孔难度,因此萃正(CEZON)建议将孔径调整为 0.3 mm,提升可制造性与填孔良率。
|
设计特征 |
客户 Gerber 文件 |
萃正(CEZON)建议方案 |
工程考量要点 |
|---|---|---|---|
|
盲孔 |
0.2 mm |
0.1 mm |
适配激光钻孔优化 |
|
埋孔 |
0.6 mm |
0.3 mm |
提升盲埋孔填孔的可制造性 |
该案例体现萃正(CEZON)基于可制造性设计(DFM)导向的 HDI 工程能力:我们不只是依照客户文件生产。工程师会评估 HDI 关键结构是否匹配实际制程,并主动给出设计优化建议,提升可制造性、良率以及互联可靠性。
总结
HDI 生产以微盲孔为核心。板层结构选型、激光钻孔精度、填孔品质以及叠层压合管控,全都取决于这类微小互联结构成型与管控水平。只要对位精度、介质厚度、板翘得到有效管控,更高密度、更复杂的设计才能够实现稳定量产。
制程内检验、定向可靠性测试以及明确的工艺限值,将各项技术要求转化为稳定一致的产出。经过该套管控的 PCB 板,可满足现代电子产品所需的更高互联密度、更短信号路径以及长期可靠性。
充分理解从微盲孔成型到最终制程规范的完整链路,能够帮助工程与采购团队规范需求、产出性能符合预期的 HDI 板。
常见问题
Q1:什么是 HDI PCB 技术?
A1:HDI PCB 技术是一种先进 PCB 制造工艺,采用精细线路、微盲孔、循序叠构以及高密度布线,在更小面积内实现更多互联。它支持紧凑化设计、缩短信号路径、优化电性性能并提升器件集成密度。HDI 广泛应用于智能手机、汽车电子、医疗设备、通信以及其他高性能电子产品。
Q2:哪些前沿工艺可实现 HDI PCB 高精度阻抗管控?
A2:实现 HDI PCB 高精度阻抗管控的前沿工艺包含先进叠层设计、介质厚度精密管控、精细线路布线、低损耗基材、优化铜厚以及连续参考平面。3D 电磁仿真与自动化阻抗分析可在投产前进一步验证高速结构。以上手段用于管控线路阻抗,减少信号反射与串扰,提升高密度 PCB 设计的信号完整性。
Q3:交错盲孔与堆叠盲孔在可靠性上的实际差异是什么?
A3:交错式微盲孔消除了相邻微盲孔之间铜层对接界面,规避了一处常见的裂纹起源点。堆叠式微盲孔会在每一处填孔结合位置集中应力,因此必须做到无空洞电镀以及严苛的制程管控。对于超过两层堆叠的应用场景,交错结构或者混合结构通常拥有更高的现场可靠性、更低的制造风险。
Q4:任意层互联 HDI 在什么场景下相比循序叠构 2+N+2 更具备成本优势?
A4:任意层互联 HDI 的成本通常高于 2+N+2 循序叠构工艺,只有当项目所需互联密度足够高,才能抵消其较高的制程成本。当器件引脚间距小于约 0.3 mm,或是板厚要求控制在 0.6 mm 以内、常规循序叠构无法满足布线密度时,选择任意层 HDI 才更划算。
Q5:哪些激光参数对盲孔填孔品质影响最大?
A5:入口孔径、锥度以及孔底残余铜厚,对后续电镀填孔品质影响显著。激光能量密度与脉冲次数需要优化,保证孔底干净、孔壁无残渣。不同介质材料对激光能量的响应特性不一样,因此必须匹配对应材料专属工艺窗口。
Q6:HDI 生产最主要的成本影响因素有哪些?
A6:HDI 主要成本构成因素包含多次压合工序、填孔与整平工艺、激光钻孔工时,以及对位偏差、填孔不良带来的良率损耗。高性能基材固然会增加成本,但额外工序数量通常对 HDI 溢价影响更大。
Q7:哪些 IPC / 行业标准管控 HDI 微盲孔验收?
A7:IPC-6012 和 IPC-6016 规定了相关性能要求与微盲孔判定标准,IPC-2226 则提供 HDI 设计指引与分类规范。汽车、航空航天类产品,除 IPC 基础标准外,通常还要求额外进行热循环测试、互联应力测试(IST)以及客户专属可靠性要求。
Q8:不同介质材料如何影响激光钻孔与电镀工艺窗口?
A8:不同介质材料对应不同的激光钻孔与除胶工艺窗口。高填料 FR-4 基材往往需要更高激光能量以及更强的除胶条件;聚酰亚胺、PTFE 类材料更容易被激光烧蚀,但容易产生残渣,需要彻底清除。低损耗基材采用紫外激光加工可获得更洁净的孔壁,同时需要更严格管控电镀药水体系,保证结合力。
Q9:铜填微盲孔与树脂填微盲孔的主要区别是什么?
A9:铜填微盲孔依靠电镀形成金属导电填充,具备优异的导电性与导热能力,适合堆叠盲孔以及大电流场景。树脂填微盲孔采用树脂填充,成本相对更低,适合仅需绝缘、制程要求简单的场景。铜填结构通常拥有更好的热循环可靠性;树脂填孔由于热膨胀系数差异,更容易受应力影响出现分层。
Q10:哪些厂商可以生产带激光钻孔工艺的 HDI 板?
具备 HDI 制造能力的厂商一般采用二氧化碳(CO₂)或紫外(UV)激光钻孔设备,为高密度多层板加工微盲孔。萃正(CEZON)的 HDI 制程支持激光微盲孔、循序叠构、盲孔加工以及精细线路布线。工程师可根据介质厚度、孔径大小以及基材特性选配激光参数,实现稳定钻孔品质与可靠层间互联。