





柔性 PCB 制造在现代电子系统中占据重要地位,当传统硬板无法满足弯折性、小型化或者三维布线需求时,就需要 FPC。柔性线路板广泛应用于汽车电子、医疗设备、航空航天、穿戴设备以及消费电子产品。
FPC 能否成功量产,并不仅仅取决于线路布局。基材选型、铜箔类型、覆盖膜、胶系、表面处理以及制程管控,都会影响 FPC 最终性能。这些因素决定弯折性能、热稳定性、信号完整性、耐环境能力以及长期可靠性。
本指南介绍 FPC 核心材料、生产工艺、常见失效模式以及不同应用场景下的选材要点。同时说明工程师如何评估柔性线路设计,并与经验丰富的厂商配合,实现稳定量产。
认识柔性线路板(FPC)以及材料的关键作用

什么是 FPC?
FPC 即柔性线路板(Flexible Printed Circuit)。它是在柔性基材上制作的线路板,而非刚性基材。该结构可以弯折、折叠,适配狭小空间,同时保持元器件之间电性连通。
FPC 多用于对空间、重量以及机械弯折性能有要求的场景。典型应用包含显示屏、摄像头、电池连接片、医疗设备、汽车电子、穿戴产品以及工业设备。
材料选型几乎影响所有核心性能指标:
● 机械弯折性能与疲劳寿命: 决定线路板可承受的弯折次数。
● 热性能: 影响可焊性、工作温度范围以及耐回流焊能力。
● 电气特性: 影响阻抗管控、信号损耗以及高频性能。
● 耐环境性能: 影响吸湿性、耐化学性以及出气特性。
● 量产良率与成本: 直接影响生产成本以及量产可行性。
在汽车引擎舱电子、植入式 / 复用医疗设备、强振动航空航天等高可靠领域,材料选型不当常常引发终端失效,带来高额售后成本与安全隐患。
柔性 PCB 与刚性 PCB 有何区别?
核心差异在于基材以及成品板的机械特性。
硬板一般采用 FR-4 等材料,结构稳固坚硬;柔性 PCB 使用聚酰亚胺或聚酯类基材,线路可以弯折,贴合产品造型。
相较于刚性 PCB,柔性线路板具备以下优势:
-
空间利用率更高
-
装配重量更轻
-
减少连接器与焊点数量
-
更便于三维立体布线
-
更适合动态运动、需要弯折的应用场景
但是柔性线路板生产时,需要对弯折区域、铜箔布局、覆盖膜设计以及材料选型做精细管控。
柔性 PCB 制造所用核心材料
聚酰亚胺及其他柔性基材
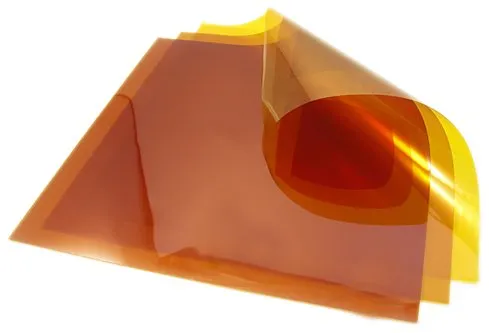
聚酰亚胺(PI)膜是高要求 FPC 的首选材料。这类芳香族聚合物热稳定性优异,长期工作温度可达 260℃,无铅回流短时耐温可超过 300℃;其热膨胀系数与铜匹配度高,能够降低热循环过程产生的应力。
PI 膜具备优异的抗拉强度、良好的断裂伸长率以及出色的介电性能。设计得当的 PI 基材 FPC,动态弯折寿命可达百万次以上。杜邦 Kapton、钟渊 Apical 等主流商用牌号在全球供应链中性能稳定。
聚酯以及其他高性价比柔性基材
聚酯(PET)膜是要求较低场景下的高性价比方案。PET 绝缘性能良好、可弯折,材料成本远低于 PI,通常比 PI 便宜 30%–50%。但它短板明显:根据牌号不同,长期使用温度大多在 85℃~150℃之间,吸湿性更高,长期热稳定性偏弱。PET 适合仅安装时弯折、无持续动态运动的消费类产品,例如手机、笔记本显示屏连接 FPC,无高温和反复弯折工况。
高端高分子材料用来满足特定性能需求:
● 聚萘二甲酸乙二醇酯(PEN):它介于 PET 与 PI 之间,耐热优于 PET(最高可达 180℃),尺寸稳定性更好。
● 液晶聚合物(LCP)介电常数与损耗因子极低,几乎不吸水,高频性能优异,可支持毫米波频段。LCP 多用于 5G 天线、雷达模组以及高速信号场景。
● 聚四氟乙烯(PTFE)复合材料:具备极佳耐化学性与低介电损耗,适用于射频、微波线路;但材料表面能低,加工难度较大。
基材材料对比分析
下表为常用 FPC 基材对比。
|
性能参数 |
聚酰亚胺(PI) |
聚酯(PET) |
液晶聚合物(LCP) |
聚萘二甲酸乙二醇酯(PEN) |
|---|---|---|---|---|
|
最高工作温度(℃) |
260+ |
85-150 |
200+ |
150-180 |
|
吸水率(%) |
1.3-3.0 |
0.4-0.8 |
<0.02 |
0.2-0.4 |
|
热膨胀系数(ppm/℃) |
20-30 |
20-50 |
10-20 |
15-25 |
|
动态弯折寿命 |
优异(>100 万次) |
中等 |
良好 |
良好 |
|
介电常数 |
3.4-3.5 |
3.0-3.5 |
2.9-3.0 |
3.0-3.2 |
|
相对成本 |
高 |
低 |
很高 |
中等 |
|
典型应用场景 |
汽车、航空航天、医疗(高可靠应用) |
消费电子 |
射频 / 5G、高速信号场景 |
工业传感器 |
工程师必须对照产品具体工况评估以上参数,而不能单纯依据成本选材。
铜箔选型:压延铜(RA)与电解铜(ED)
基材构成 FPC 的力学与热学基础,导体铜箔的性能同样关键。很多动态弯折产品中,铜层在反复弯折时承受最大应力。因此,铜箔结构选型和介电基材选型同等重要,是动态 FPC 设计里重中之重。行业主流分为两类:
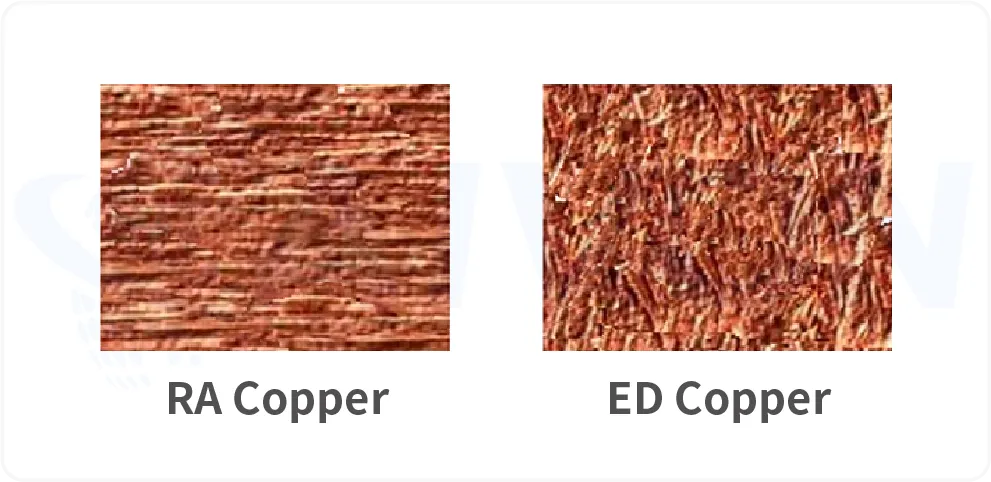
压延退火铜(RA 铜)经过轧制与退火工艺,晶粒呈细长平滑结构,延展性佳、抗疲劳开裂能力强。轧制方向与弯折轴向平行时,RA 铜弯折寿命表现极佳。细线 FPC 常用厚度 9μm~35μm。RA 铜优先用于需要持续动态弯折的场景,例如折叠屏转轴 FPC、车载摄像头模组。
电解铜(ED 铜)通过电化学沉积生成,晶粒呈柱状结构,单面粗糙度更高。高粗糙度有利于和绝缘基材结合,但延展性不如 RA 铜。电解铜适合静态安装弯折或者大电流场景,成本更有优势,厚铜规格优势明显(电源线路可做到 70μm 及以上)。
表面处理以及晶粒取向对性能影响很大。反转处理(RT)、低轮廓铜箔可以降低集肤效应损耗,提升蚀刻能力与高频特性。
生产工艺与选材要点
铜箔选型直接影响 FPC 后续制程良率,尤其压合、蚀刻以及弯折可靠性。
● 动态弯折可靠性:RA 压延铜细长的晶粒结构,能够抑制反复弯折下微裂纹产生,更适合高循环弯折结构。
● 压合附着力:电解铜(ED)天然粗糙度更高,和绝缘基材结合力更好,提升多层结构的剥离强度。
● 蚀刻精度:低轮廓处理铜箔(反转处理 RT、超低轮廓 ED/RA 铜)有利于提升线路解析度、减少侧蚀,对精细线路至关重要。
● 厚度与工艺取舍:厚电解铜载流能力更强,但蚀刻难度上升,线宽线距下限变大,对制程管控要求更高。
不过线路可靠性并不仅仅取决于铜箔选型。FPC 还需要保护膜材料,在保留弯折能力的同时,保护线路不受机械损伤、潮气以及污染物侵蚀,这就是覆盖膜(Coverlay)的作用。
覆盖膜(Coverlay)选型对 FPC 防护性与弯折性能的影响
FPC 覆盖膜是柔性线路板最主要的保护层,替代硬板的阻焊油墨。它由带胶的高分子薄膜(常用 PI 或 PET)构成,起到机械支撑、绝缘作用,同时防尘、防潮、耐化学品。
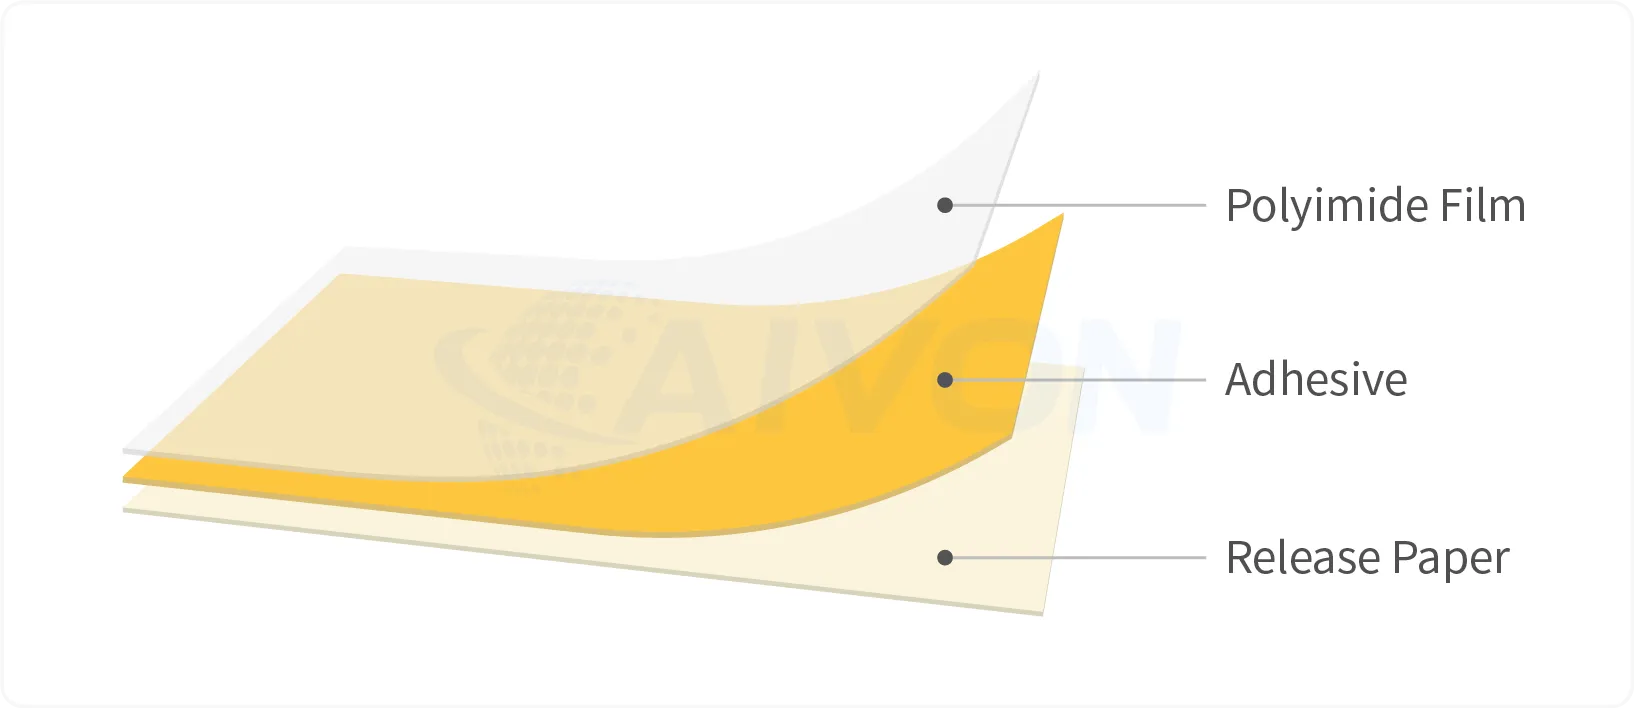
生产中覆盖膜厚度(常见 12.5μm、25μm、50μm)需要权衡取舍。薄覆盖膜弯折性能最好,优先用于小弯折半径场景,但耐磨较差;厚覆盖膜耐用性、绝缘可靠性更好,不过会变硬,降低动态区域的弯折能力。
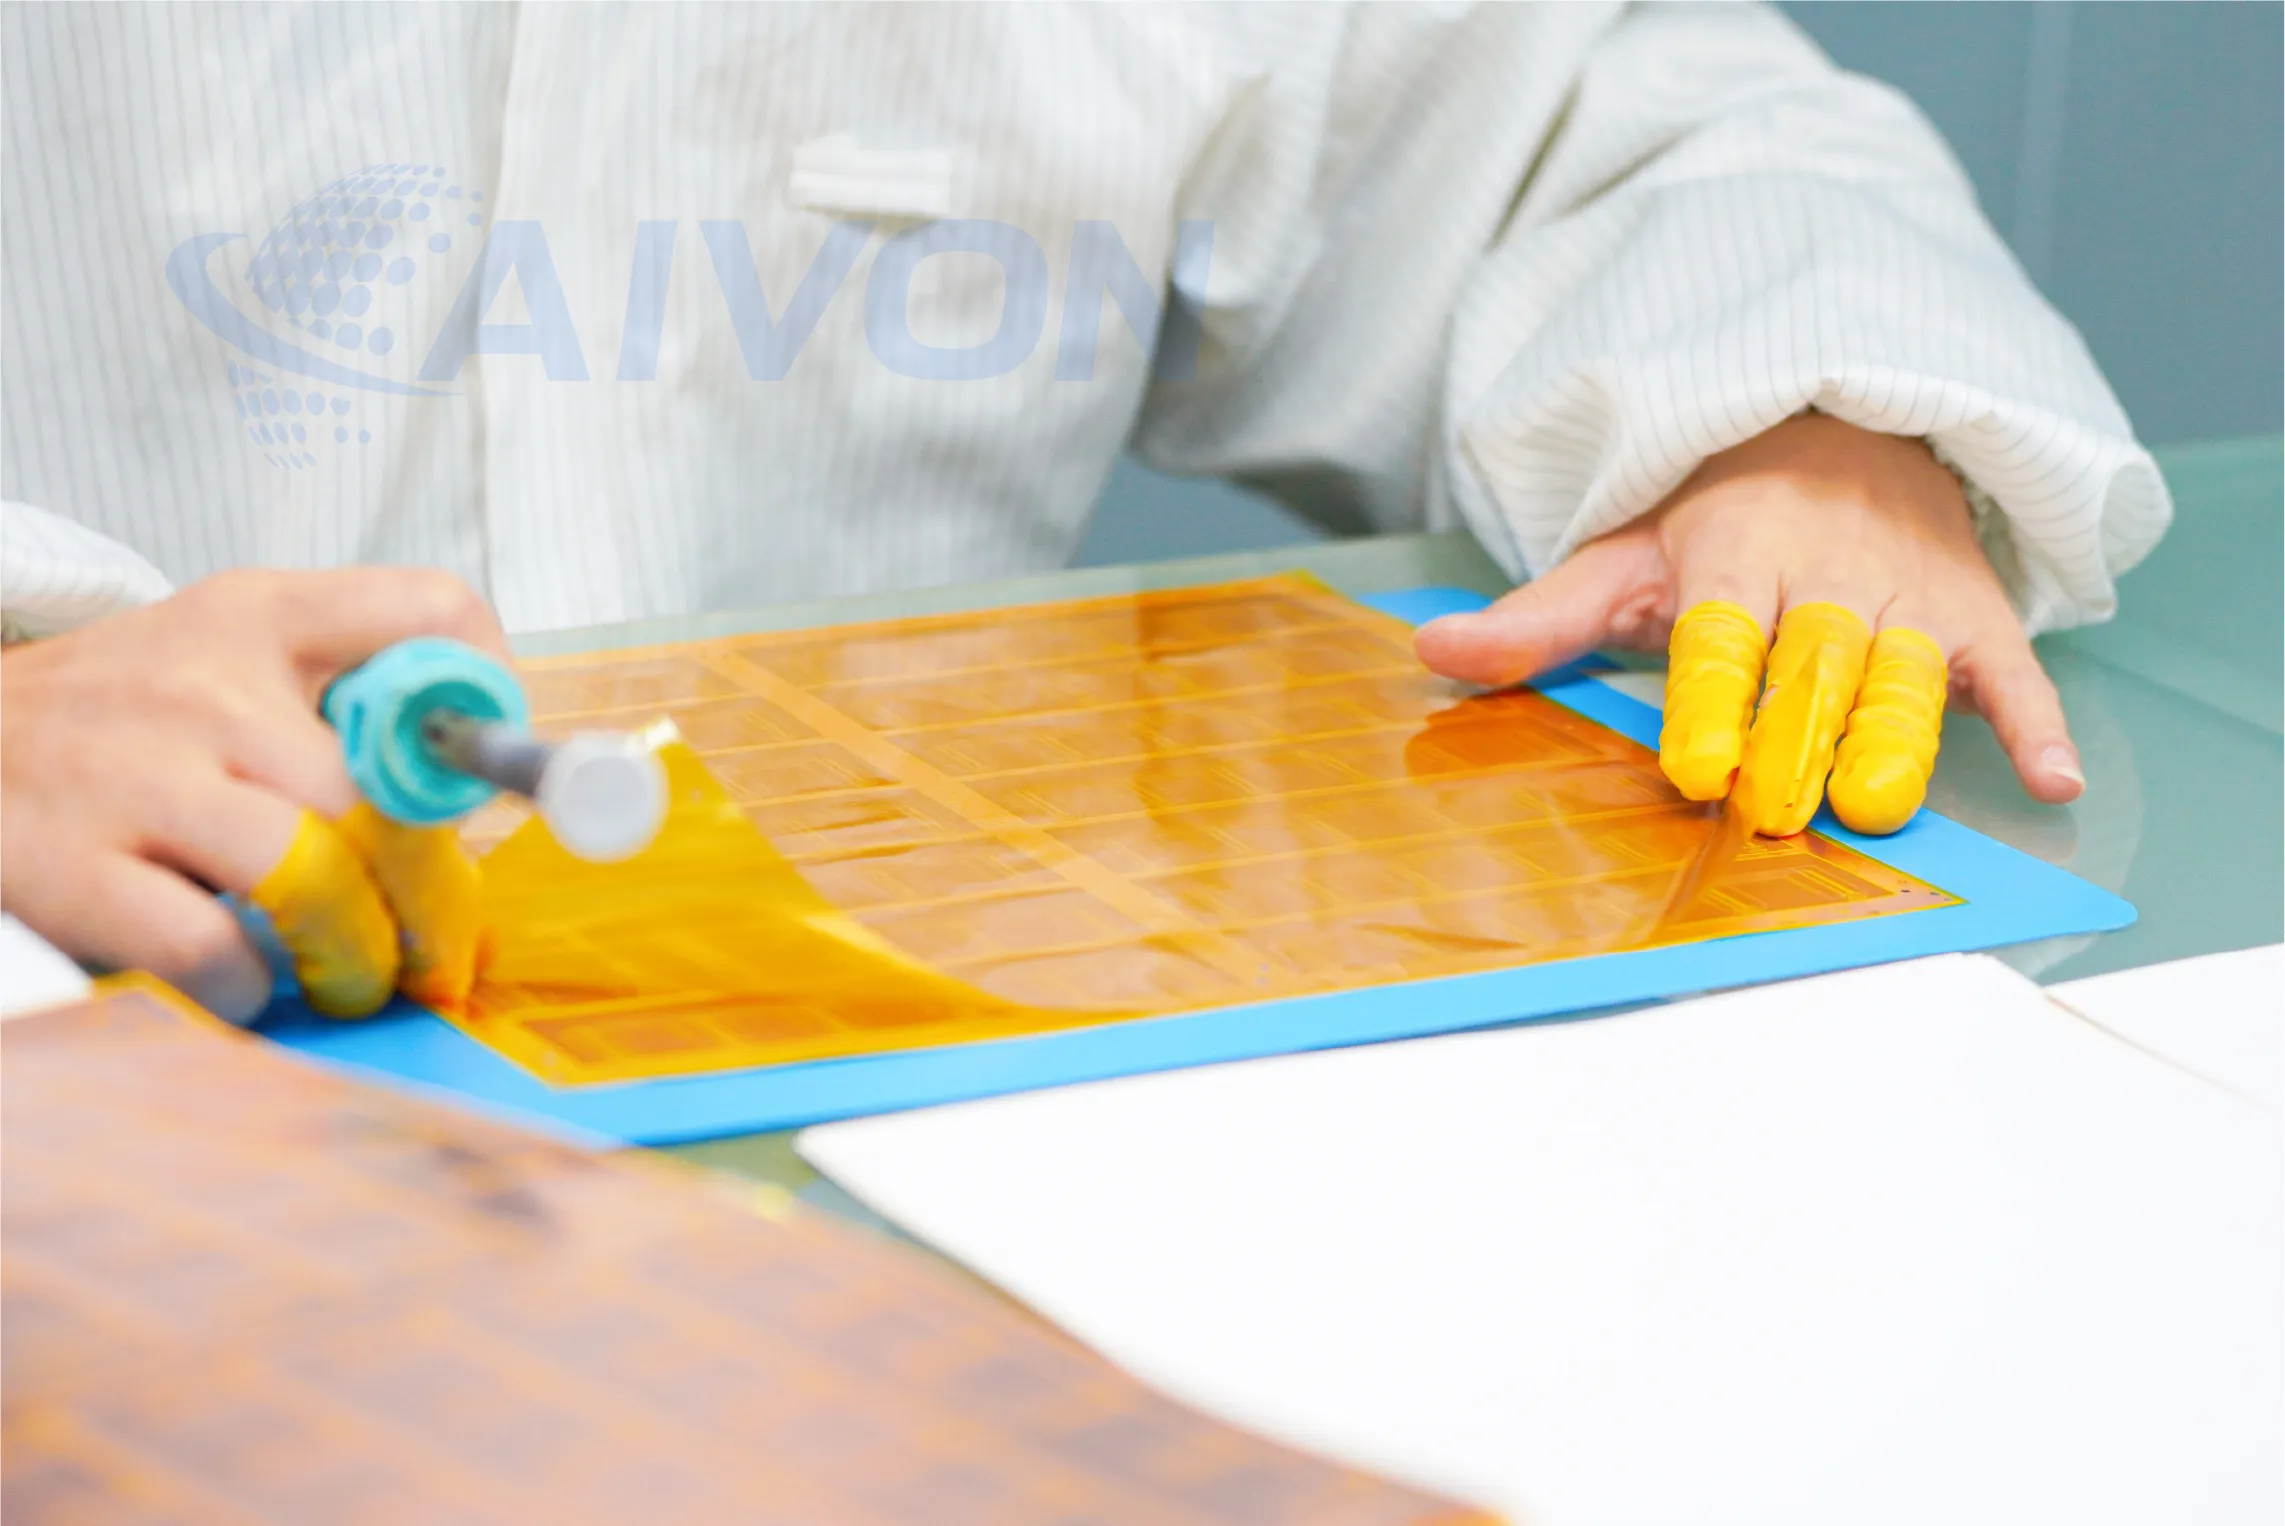
覆盖膜材质需要和基材匹配。PI 覆盖膜搭配 PI 基材,热匹配性最佳,在高温以及动态弯折场景中长期可靠性最好。PET 覆盖膜一般配套 PET 基材,用于成本敏感的消费电子产品。覆盖膜的防护效果很大程度取决于和线路的结合效果,因此胶层选型也是重点,直接影响弯折性、耐热、生产良率以及长期可靠性。
FPC 胶体系选型:丙烯酸胶 vs 环氧胶
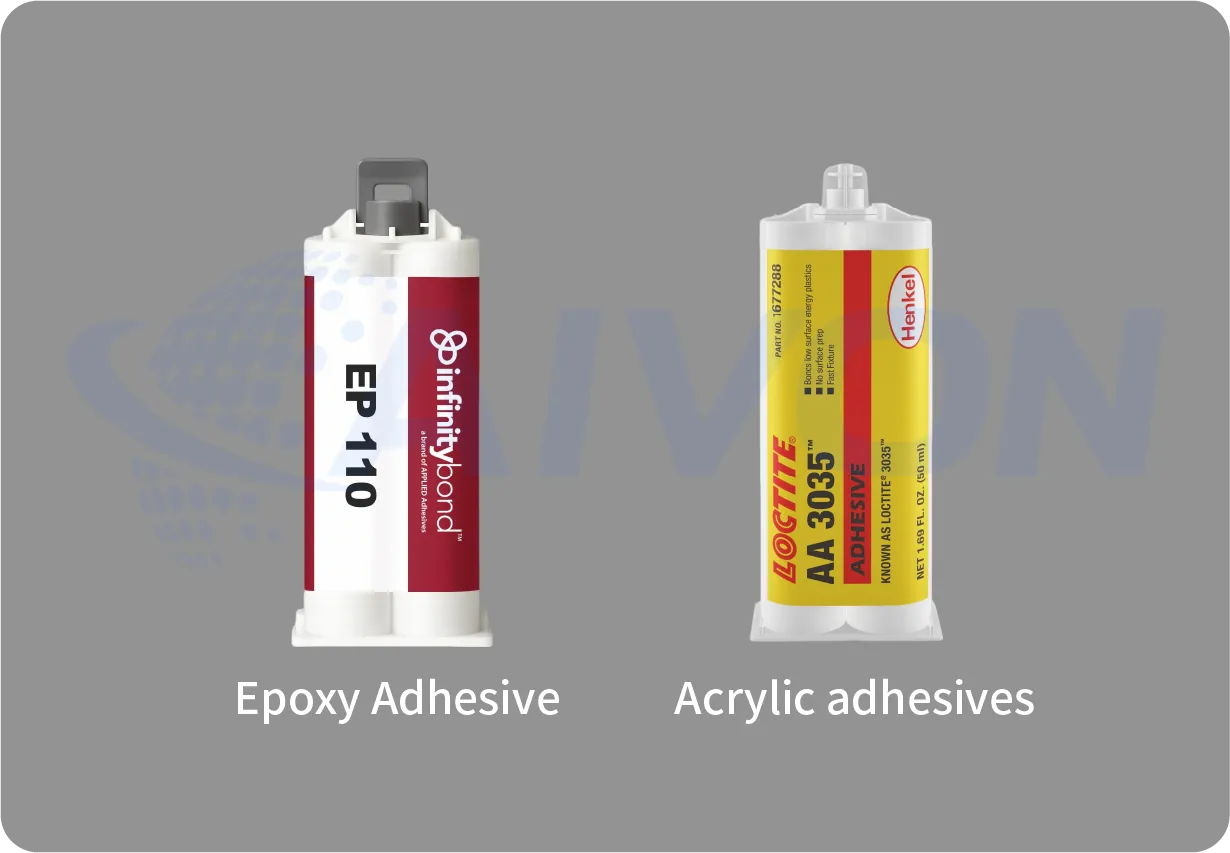
胶层是铜箔、基材与覆盖膜之间的结合桥梁,对制程窗口、成品力学性能以及长期可靠性影响很大。
丙烯酸胶柔韧性优异,广泛用于动态弯折 FPC。反复弯折、热老化后剥离强度依然良好;压合制程宽容度高,制程窗口宽,高弯折产品良率更稳。
环氧胶结合强度更高,高温性能优异,适合冷热循环苛刻的汽车、航空产品;但材质偏硬,压合温压管控要求严格,否则容易变脆、分层。
无胶结构在高端 FPC 制程越来越普及。通过等离子或者化学活化处理,让铜箔直接和基材结合,完全去掉胶层。优势:整体更薄、导热更好、阻抗控制更优,消除胶层相关失效风险;缺点:对压合设备和制程管控要求更高。
制程影响对比:
|
胶层类型 |
影响说明 |
|---|---|
|
丙烯酸胶 |
制程简单、弯折性能佳,耐热中等。 |
|
环氧胶 |
结合力更强、热稳定性更好,制程窗口窄。 |
|
无胶型 |
电气、热性能最优,对生产管控要求最高。 |
基材与胶层的匹配性必须提前验证,材质不匹配是回流焊或者客户端使用中分层失效的主要原因之一。
FPC 表面处理方案
内部叠层结构确定之后,就要关注外露焊盘,后续要贴片焊接。表面处理选型非常关键,保护焊盘,保证产品全周期内电气、连接可靠性。表面处理保护裸露铜焊盘,保障焊接或者接触导通可靠,同时兼顾 FPC 弯折能力。
FPC 常用类型:
● 化学镍金(ENIG):高可靠产品最常用。可焊性好、耐蚀,支持引线键合;镍层作为阻挡层,金层保障较长存放周期。
● 沉银(ImmAg):性价比高、导电性能好,适合高频产品;缺点容易氧化变色,拿取管控要求高。
● 有机保焊膜(OSP):成本最低,适合单次回流焊的消费电子产品;存放周期短,不耐多次回流。
● 沉锡:适合压接连接器,但长期使用容易产生锡须。
选型取决于组装工艺、使用环境以及产品寿命。汽车、医疗产品很多强制选用化学镍金(ENIG),其在温变循环、潮湿环境下可靠性更稳。
动态弯折区域,表面层弯折时不能开裂、起皮。薄型表面处理弯折性能更好,但长期防护能力会下降。
选材固然基础,但 FPC 最终性能同样取决于制程管控。就算基材、铜箔、表面处理搭配再好,如果生产管控不到位,一样会失效。吃透生产制程,才能理解选材如何落地成实际产品可靠性。
FPC 完整生产流程与品质管控要点
FPC 生产是适配薄型柔性材料的特殊制程,每一步都存在变量,影响成品可靠性。
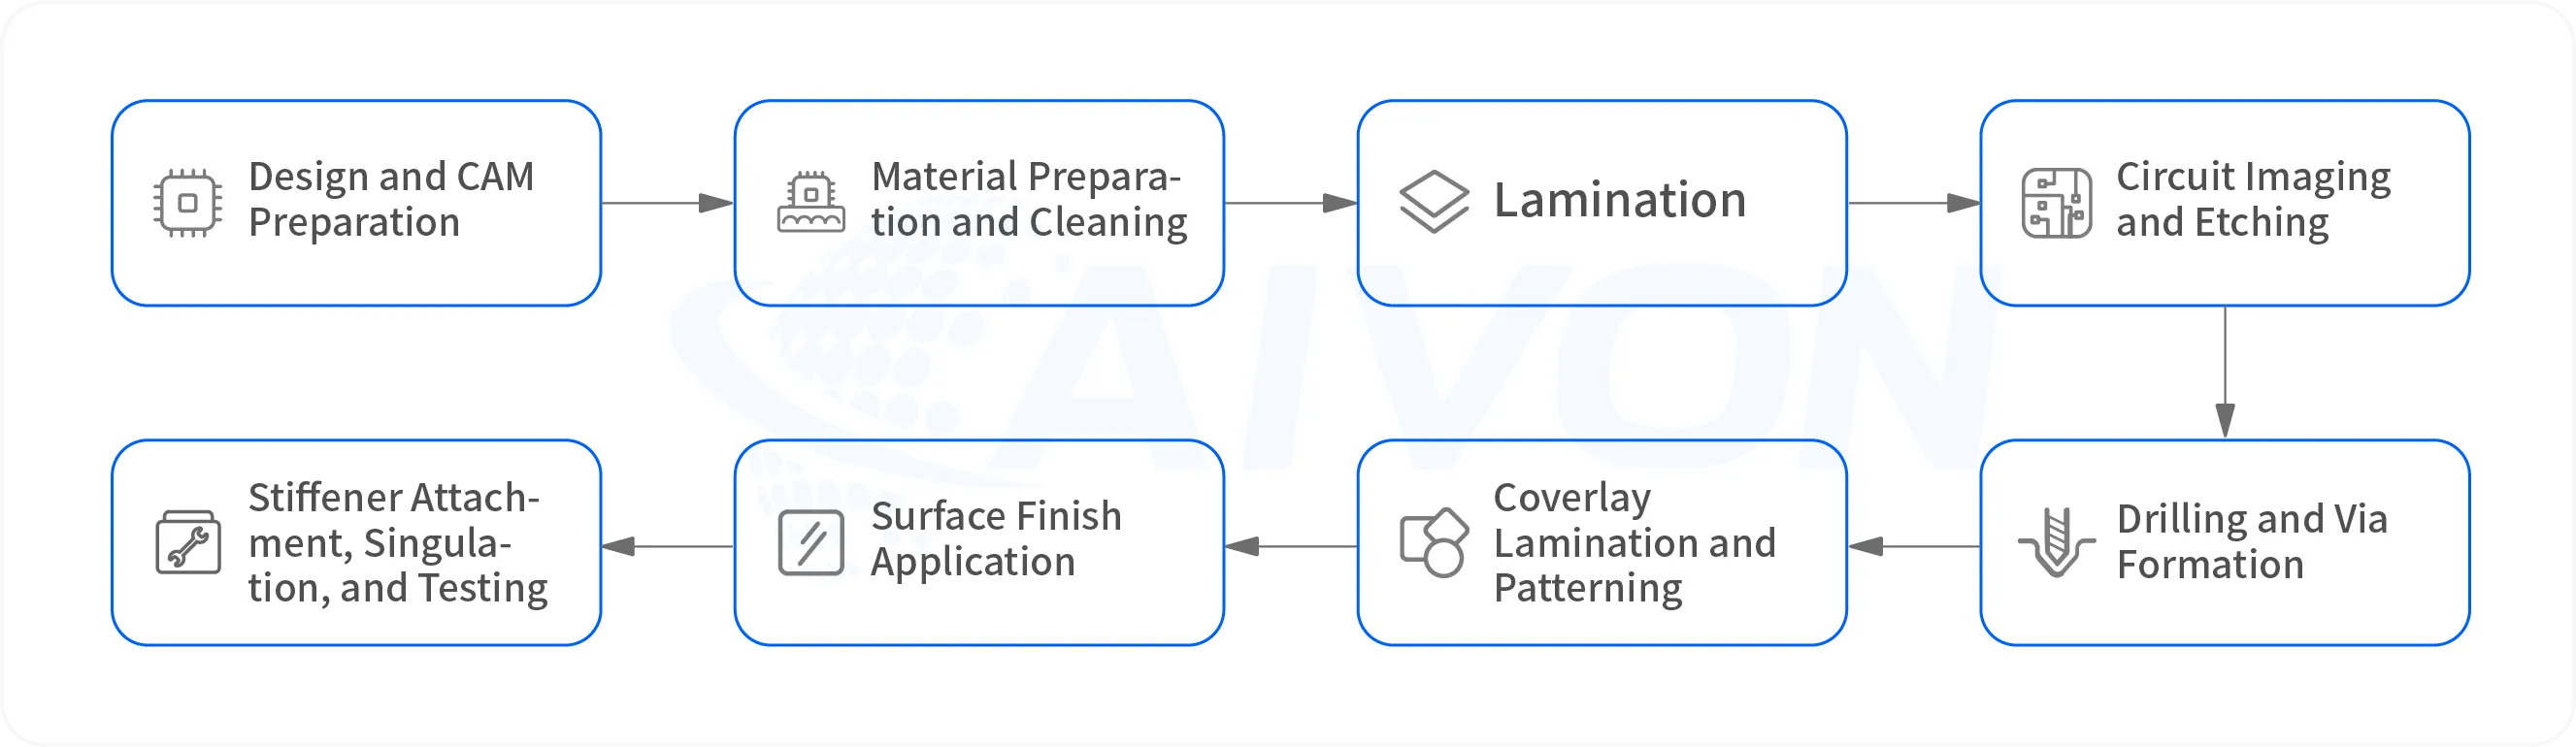
FPC 生产工艺流程:
1. 设计与 CAM 备料:工程评审、阻抗仿真,输出精准生产资料。
2. 备料与清洗:等离子或者化学清洗,保证结合力达标。
3. 压合:真空环境下控温控压将铜箔与基材贴合;无胶工艺需要先做表面活化处理。
4. 线路成像与蚀刻:贴干膜、高精度菲林曝光、显影、可控蚀刻。高端厂精细线路可达 25–50μm 线宽线距。
5. 钻孔与导通孔制作:激光钻或机械钻孔,接着除胶渣、沉铜电镀,实现多层导通。
6. 覆盖膜压合与开窗:精准对位开窗,露出焊盘区域。
7. 表面处理:选择性电镀或沉镀工艺。
8. 补强板贴合、分板与测试:精密冲切或锣边,电测、AOI 光学检测。
FPC 生产品质管控:
柔性线路板品质稳定,核心在于压合、成像、蚀刻、电镀各工序参数严格管控,每一项关键质量特性(CTQ)都会影响尺寸稳定性、电气性能以及长期可靠性。
● 压合温度均匀性:保证胶层流动稳定,避免层间应力不均,直接管控翘曲与分层风险。
● 对位精度:多层板、细线路关键;对位偏差会造成阻抗波动、开路短路。
● 蚀刻速率管控,防止侧蚀:保证线路几何一致,减少侧向侧蚀,是阻抗控制与细间距成型的关键。
● 电镀厚度均匀性:直接影响载流能力与长期抗疲劳性能,动态弯折区域尤为重要。
● 洁净度管控:减少粉尘异物污染,避免高密度线路出现空洞、结合不良、微短路。
需满足 IPC-6013、汽车行业 IATF 16949、医疗行业 ISO 13485,要求完整资料留存、SPC 统计过程管控以及定期制程能力分析。
FPC 常见生产不良及成因
FPC 不良会严重影响产品可靠性、良率以及生产效率。熟悉 FPC 常见失效模式、根本原因与改善对策,对提升制程管控和品质至关重要。
1. 动态疲劳开裂
根本原因:弯折半径过小、反复弯折、生产时铜厚过度减薄、铜分布不均或是制程引入材料缺陷。
改善对策:选用高延展性 RA 铜,蚀刻全程保证铜厚均匀,优化电镀均匀性,严格管控制程,减少应力集中点。
制程注意点:即便 FPC 结构设计本身满足力学要求,过蚀或者制程管控差造成铜厚过度损耗,依然会大幅降低弯折寿命。线宽轮廓、残铜厚度、蚀刻均匀度出现波动,会形成局部薄弱点,反复弯折下更容易开裂。
2. 分层
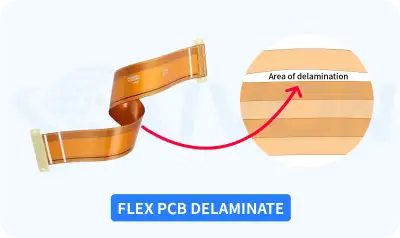
根本原因:水汽包裹、前处理不到位、板面污染、材料热匹配不良、压合压力不足。
改善对策:来料预烘烤,优化真空压合曲线,增加等离子表面处理,定期做剥离强度验证。
制程要点:分层很多时候不只是材料问题,更多来自压合制程波动。含水率、压力分布、升温速率、胶层流动特性都会直接影响层间结合强度与长期可靠性。
3. 电镀通孔铜裂(PTH 孔铜开裂)
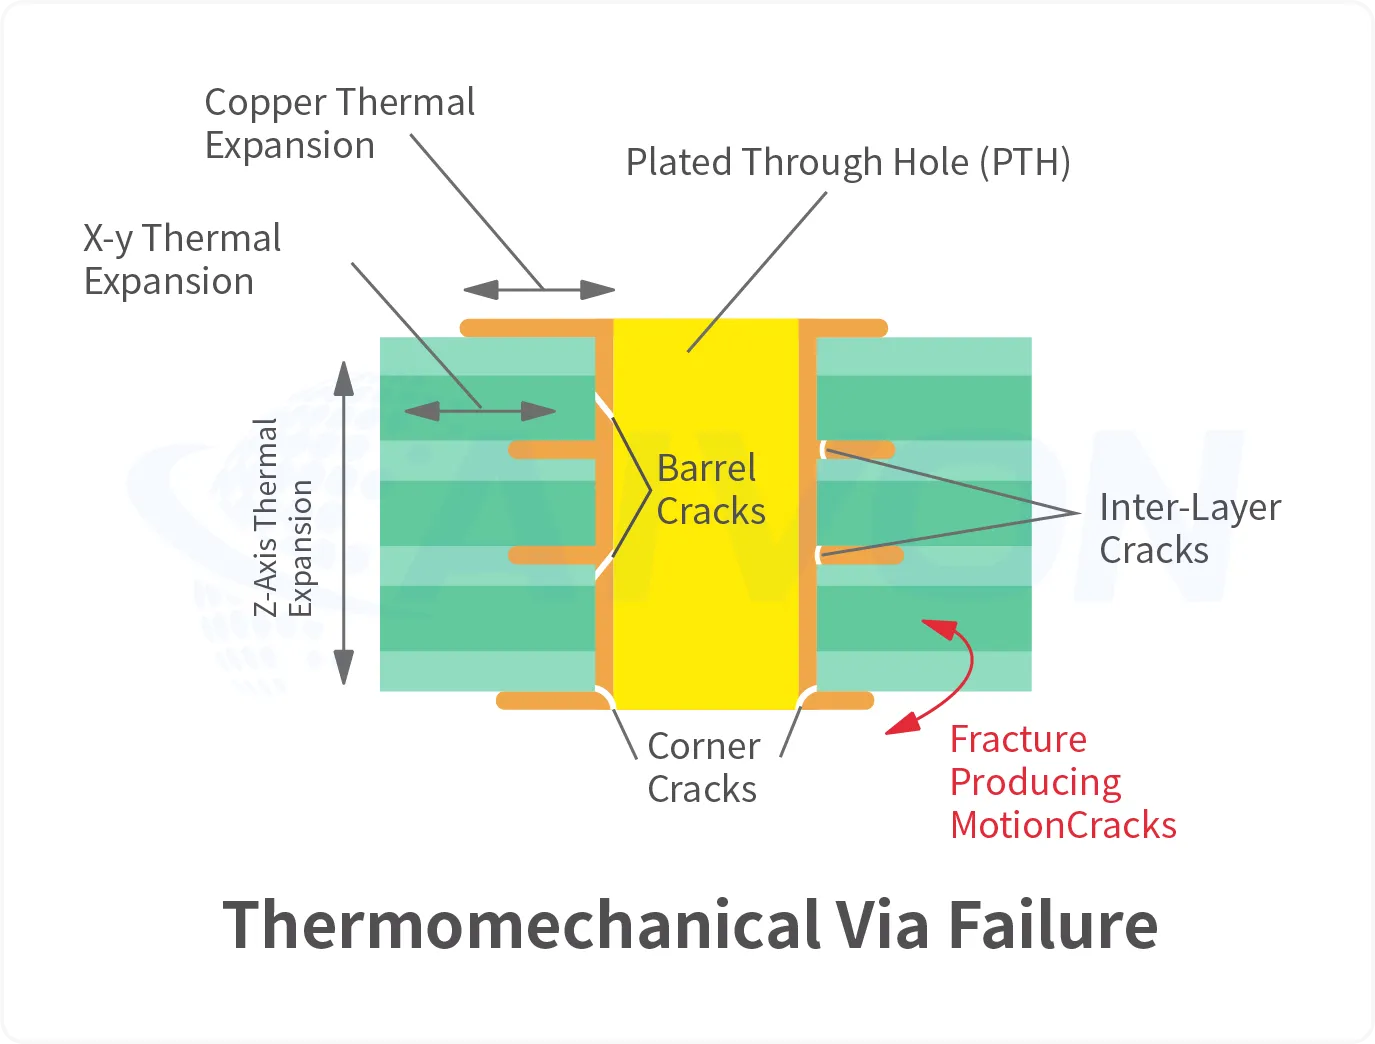
根本原因:铜镀层脆性大、电镀厚度不足、冷热循环应力、钻孔与金属化制程产生不良。
改善对策:优化镀铜药水体系,管控电镀厚度均匀性,改善孔壁前处理,通过切片分析验证电镀品质。
制程要点:PTH 可靠性高度取决于钻孔品质、除胶渣效果以及镀铜一致性。孔壁前处理不良、镀层延展性差会形成应力集中区,最终造成孔壁铜裂、电性失效。
4. 覆盖膜空洞与贴合不良
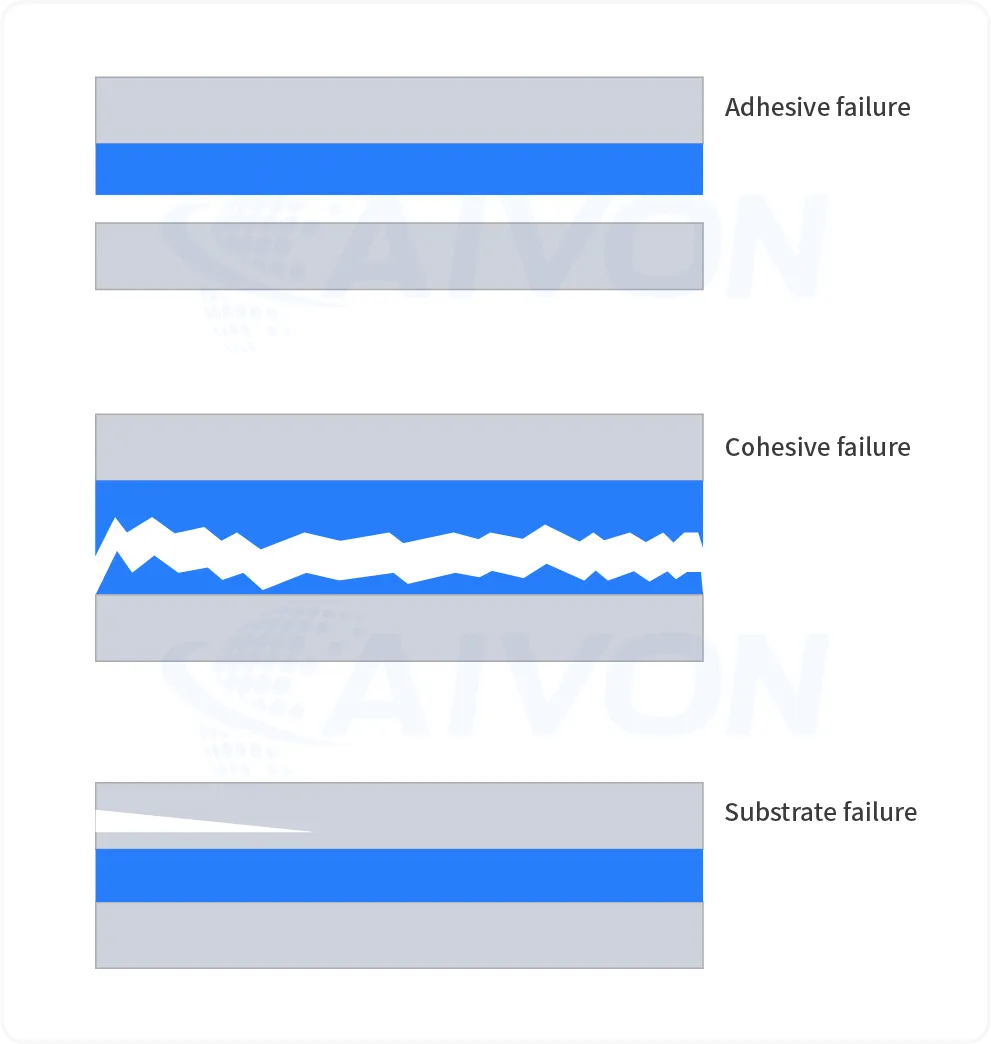
根本原因:板面污染、藏气、真空压合参数不当、胶流动性异常、材料匹配性差。
改善对策:严格执行清洗流程,优化压合温压曲线,采用真空压合工艺,定期切片检测。
制程要点:覆盖膜品质对压合条件非常敏感。真空不足、胶层流动不良、对位偏差都会造成空洞、翘离,降低线路防护能力。
萃正(CEZON) 案例:厚铜 FPC 覆盖膜分层问题
客户需求:
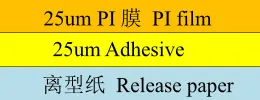
客户需求:一款双层 FPC,成品铜厚 80μm。初始方案采用常规覆盖膜结构:ASC-FC125SKT1,25μm PI 膜 + 25μm 胶层。
难点:
压合及后续工序完成后,覆盖膜与铜面之间出现局部分层,部分区域在周转、组装过程中甚至发生覆盖膜开裂,大幅削弱 FPC 机械强度,带来可靠性隐患。
根因分析:
根本原因:胶层厚度相对于铜面轮廓不足。成品铜厚 80μm,搭配 25μm 胶层,胶量不足、流动性不够,无法完整包覆线路、填满线路间隙,导致有效结合面积变小、层间附着力偏弱。一旦出现分层起始点,覆盖膜失去支撑,在常规周转受力下就容易开裂。
实际生产中我们发现:成品铜厚超过约 50~60μm 时,常规 25μm 胶层覆盖膜方案就会接近临界风险,细线路密集区域或是大铜皮区域尤为明显。
改善方案:
覆盖膜结构由 25μm PI + 25μm 胶层,更换为 25μm PI + 50μm 胶层。加厚胶层拥有更好的胶流动能力,可以充分包覆厚铜线路,大幅提升覆盖膜与铜面之间的有效结合面积以及层间结合力。
改善结果:
更换覆盖膜方案之后,分层问题彻底解决。该 FPC 顺利通过后续周转、弯折以及可靠性验证,不再出现覆盖膜相关不良;同时在非弯折区域,结构强度提升且不影响柔性。
工程备注:
这个案例体现一项重要 DFM 要点:覆盖膜胶厚选型必须依据成品残铜厚度评估,不能只看标称设计要求。成品铜厚≥70μm 时,建议在方案前期优先评估 50μm 胶厚覆盖膜,规避生产与组装阶段的结合不良、强度不足问题。
不同行业 FPC 生产要点
汽车电子 FPC
汽车电子 FPC 应用于显示屏、车灯、传感器、电池系统、摄像头以及控制模组。
汽车 FPC 设计必须考量温变、振动、机械运动、载流需求以及长期可靠性。安装在活动区域或者狭小空间内的线路,基材选型与弯折区设计尤为关键。
医疗设备 FPC
医疗设备通常需要小巧轻量化、高可靠的互联方案。
FPC 常用于诊断设备、监护仪器、影像设备以及穿戴式医疗产品。设计需重点考量洁净度、绝缘性能、弯折特性,适用场景下还要满足生物相容性以及使用环境要求。
穿戴设备 FPC
穿戴产品追求轻量化与可弯折结构,穿戴 FPC 用于连接传感器、显示屏、电池以及其他小型元器件。
线路设计需要适配产品形变与外形。弯折半径、基材厚度、元器件布局、防护层都会影响佩戴舒适度与可靠性。
航空航天与军工 FPC
航空航天 FPC 方案多用于需要紧凑布线、减重、抗振动以及稳定电气性能的场景。FPC 可在狭小空间内实现器件互联,满足轻量化、复杂系统的设计需求。
基材选型与生产管控必须匹配使用工况。根据应用需求,航空航天 FPC 还需要对应专项检验、环境测试以及可靠性验证。
消费电子 FPC
消费电子 FPC 广泛应用于手机、平板、摄像头、显示屏、键盘以及其他小型设备。
这类产品通常需要在薄型化、弯折性、细线工艺、组装适配性以及成本之间做好平衡。
工业与通信设备 FPC
工业与通信设备 FPC 多用于显示屏、传感器、控制面板、连接器以及设备内部紧凑布线。
基材与线路结构需要根据载流、机械工况、温度以及预期使用寿命选型。
刚挠结合板 vs 纯 FPC 选型判断框架:
● 纯 FPC:弯折适配性最强,重量最轻。
● 刚挠结合板:元器件固定更稳定,组装良率更高。
● 综合成本核算下,复杂系统即便前期开模成本更高,刚挠结合板往往更有优势。
工程师应当在项目前期充分开展 DFM 评审、样品验证以及供应链资质确认。
FPC vs 刚挠结合板:生产与材料选型取舍要点
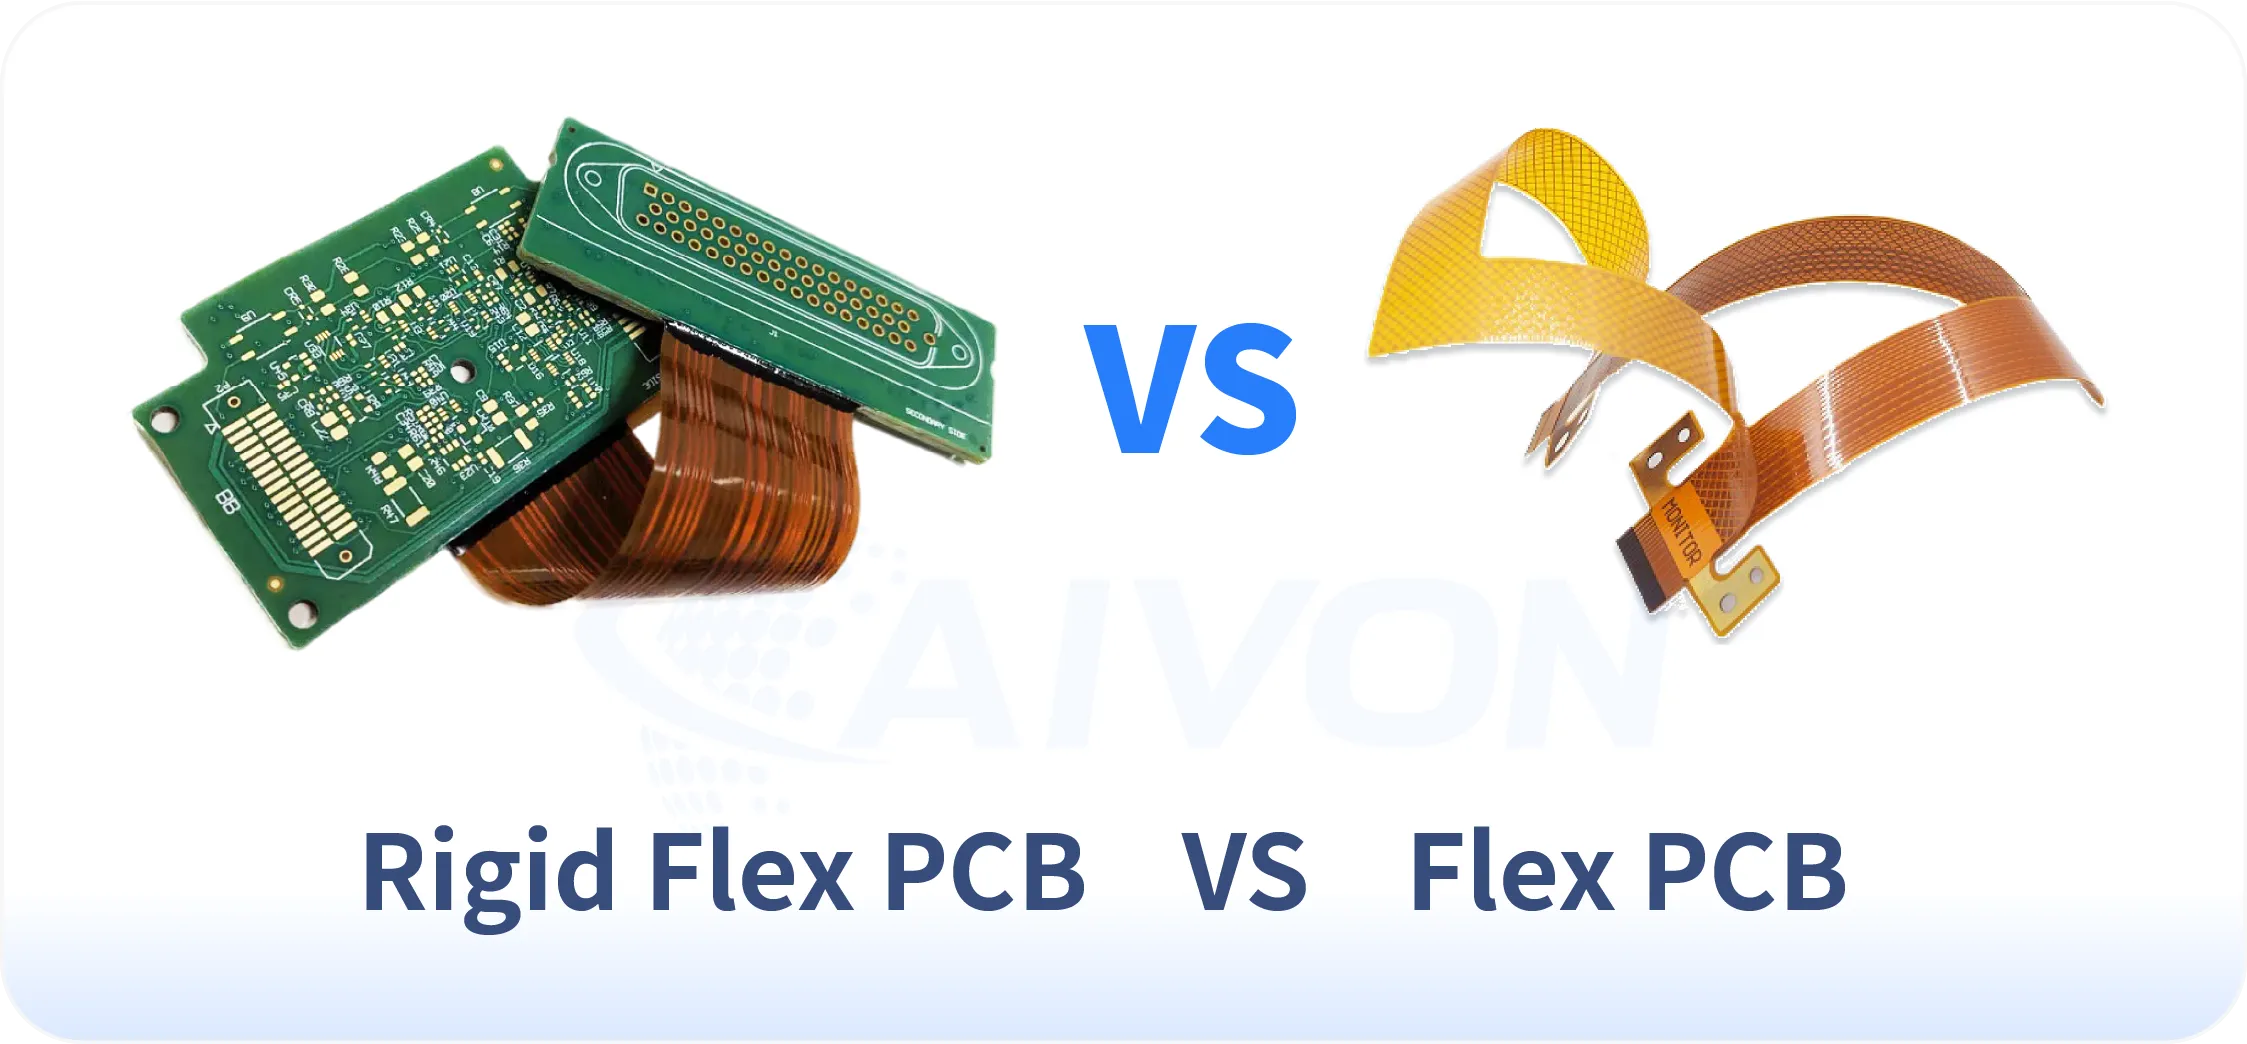
从生产与选材角度,选择纯 FPC 或是刚挠结合板,需要在生产复杂度、材料成本、良率以及量产可行性之间做权衡。
纯 FPC 整板均采用柔性基材(主要为 PI 或 PET)。工艺属于专项制程,但流程相对简洁,重点管控软板基材转运、覆盖膜对位以及分板。优势:物料种类更少,多数情况下压合工序简单,更适合大批量动态弯折场景。短板:元器件贴装难度偏高,通常需要额外加补强板,增加二次贴合工序。
刚挠结合板是将硬板区域(一般 FR-4 或高 Tg 基材)与 PI 软区整合在同一个压合结构内。这种复合结构大幅提升工艺难度:需要多次压合、软硬区域精准对位,并且严格管控过渡区 CTE 不匹配问题。相比纯 FPC 良率普遍更低,多层结构尤甚,软硬交界位置容易出现分层、翘曲、孔应力失效。
刚挠结合板是将硬板区域(一般 FR-4 或高 Tg 基材)与 PI 软区整合在同一个压合结构内。这种复合结构大幅提升工艺难度:需要多次压合、软硬区域精准对位,并且严格管控过渡区 CTE 不匹配问题。相比纯 FPC 良率普遍更低,多层结构尤甚,软硬交界位置容易出现分层、翘曲、孔应力失效。
|
性能参数 |
纯 FPC |
刚挠结合板(Rigid-Flex) |
|---|---|---|
|
材料成本 |
纯 FPC 基材统一,材料成本通常更低。 |
刚挠结合板同时需要硬板基材、PI 软膜以及专用不流动半固化片,材料成本上浮 40%~80%。 |
|
工艺复杂度 |
纯 FPC 压合工序更少。 |
刚挠结合板需要分次叠压(通常 3~5 段压合),不同材质对应的等离子除胶工艺需要优化,对位管控要求更高(±25μm 甚至更严)。 |
|
生产良率 |
纯 FPC 成熟工艺良率一般更高(85%–95%) |
刚挠结合板良率偏低(70%–85%),软硬交界区工艺风险大,高层结构尤为明显。 |
|
交期 |
纯 FPC 打样与交期更快。 |
刚挠结合板因为模具复杂、多段压合,交期通常多出 1~2 周。 |
|
量产适配性 |
纯 FPC 更容易大批量量产,适配消费电子类订单。 |
刚挠结合板更适合中批量、高可靠性项目(汽车、医疗、航空航天)。 |
总结
FPC 成功量产,离不开基材、线路结构、生产工艺与品质管控的合理搭配。
聚酰亚胺、铜箔、覆盖膜、胶、补强板以及表面处理都会影响成品 FPC 性能。同时,走线设计、弯折半径、层间对位、压合、电镀以及检验环节都需要在 FPC 生产过程中严格管控。
无论项目是单面板、多层 FPC、动态弯折设计还是刚挠结合板,提前评审并和工厂紧密沟通,都能有效降低生产风险。
工程师根据实际工况选材,并在量产前完成工艺验证,方可交付可靠性好、可量产、具备成本优势的挠性线路方案。
常见问题
Q1:什么时候优先选用压延铜(RA 铜)而非电解铜(ED 铜)?
A1:压延铜(RA 铜)优先用于频繁弯折、要求高弯折寿命的场景,抗疲劳性能优异。电解铜(ED 铜)一般适用于静态弯折结构,优先考虑成本。
Q2:品质良好的 PI-FPC 可以承受多少次弯折?
A2:设计优良的 PI-FPC 通常可承受 50 万次以上弯折,部分动态弯折应用可达数百万次。实际寿命取决于弯折半径、铜箔类型以及线路设计。
Q3:汽车与医疗 FPC 适用哪些标准?
A3:汽车 FPC 一般按照 IATF 16949 质量体系、IPC-6013 规范生产。医疗 FPC 通常遵循 ISO 13485 标准,对追溯性与工艺管控要求更高。
Q4:覆盖膜厚度对性能有什么影响?
A4:覆盖膜越厚,防护与绝缘性能越好,但软板弯折性能下降。绝大多数 FPC 选用 25μm~50μm 覆盖膜,兼顾耐用性与弯折能力。
Q5:定制 FPC 项目常规交期多久?
A5:FPC 样品一般 8~20 天,量产订单视结构复杂度和物料交期 2~5 周。提前做设计验证有助于压缩项目周期。
Q6:材料选型如何影响项目综合成本?
A6:选材不只影响材料成本,还关系可靠性、良率以及产品寿命。高性能材料虽然单价更高,但长期失效风险更低,能够降低全生命周期成本。
Q7:大型 EV 电池包,有没有比 FPC 性价比更高的替代方案?
A7:大型动力电池包,汇流排、线束、FFC 扁平线以及模块化配线组件,都可以作为 FPC 的高性价比替代方案。汇流排适合大电流连接,线束与 FFC 可用于电池采集与信号走线。最优方案取决于电池包结构、电气需求、空间以及装配工艺。
Q8:FPC 选材需要考虑哪些因素?
A8:FPC 选材需考量弯折性能、弯折次数、工作温度、电气性能、机械强度以及使用环境。所选材料必须匹配线路结构,同时满足贴片与使用工况。
Q9:设计师如何降低 FPC 制造成本?
A9:设计师可通过简化线路结构、避免不必要的高精公差、选用合适物料、提升排版利用率来控制 FPC 成本。提前 DFM 评审也能减少改板与生产异常。
Q10:FPC 制作和 FPC 贴片组装有什么区别?
A10:FPC 制板是生产软线路本体,包含导电线路、绝缘层、开窗以及表面处理。FPC 组装是在做好的软板上贴装元器件、连接器等配件。部分应用只需要裸 FPC,另一些则需要完整 FPC 组装件。
Q11:如何在装配和使用过程中保护挠性线路?
A11:挠性线路可通过合理补强、连接器支撑、走线规划、可靠固定实现防护。设计上避免急折、过大机械应力以及无支撑悬空区域,防止装配或反复运动时受损。
Q12:选择 FPC 供应商时需要重点评估哪些方面?
A12:选择 FPC 厂商,需考量物料配套能力、项目经验、DFM 支持、检验方案、打样服务、产能以及品质文件。供应商还必须满足对应产品的可靠性与追溯性要求。