
典型参数区间
| 参数 | 常规范围 |
|---|---|
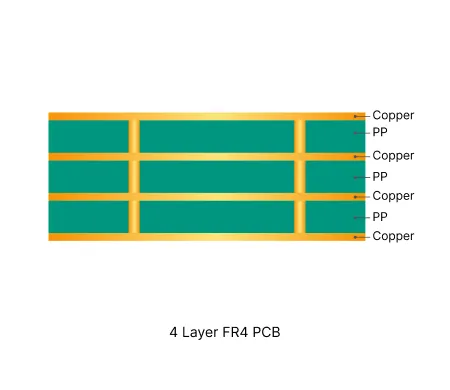
| 层数 | 4层 |
| 基材类型 | FR4 板材,Tg 范围 130℃~170℃ |
| 表面处理 | 喷锡、沉金、OSP |
| 板厚 | 0.8mm – 1.6mm |
| 阻焊 | 绿色、黑色、红色、白色、黄色、蓝色、紫色、哑黑 |
| 铜厚 | 1oz – 8oz |
| 特殊工艺 | 阻抗控制、塞孔、厚铜、金手指 |
制造工艺资讯
内层图形转移与蚀刻 先对内层芯板做图形转移与蚀刻。精准对位和蚀刻系数管控,是保证信号层焊环与阻抗合格的关键。
压合与叠层管控 芯板与半固化片叠合后,在控温控压条件下压合。铜厚对称配置、介质厚度均匀性,是控制四层板(尤其是 1.0–1.2mm 薄板)翘曲与对位精度的关键。
精密钻孔 CNC 数控钻孔加工所有通孔(以及盲孔)。针对高厚径比或者铜厚不对称的板,优化工艺参数,保证层间对位精度与孔壁质量。
除胶渣与化学沉铜 去除钻污并沉积化学铜。镀层均匀覆盖,保证通孔以及控深结构电镀可靠。
图形电镀与外层蚀刻 外层图形转移、电镀然后蚀刻。与内层精准对位并配合蚀刻补偿,防止精细线路侧蚀,保证细线完整性。
阻焊涂布 涂布液态感光阻焊油墨并显影。在此阶段确定过孔盖油 / 塞孔以及金手指、密集区域的阻焊开窗方案,避免油墨渗孔和铜面外露。
表面处理 根据贴片装配需求选用喷锡、沉金或 OSP 表面处理工艺。制程管控保证焊盘与金属化孔镀层覆盖均匀,同时维持尺寸稳定性。
铣边、V-Cut 与分板 采用铣边、V-Cut 或者组合方式分板。校验连接筋强度、邮票孔、铜到板边间距以及基准点防护,防止多层拼板产生板边不良。
电气测试与终检 采用飞针测试或治具全检,验证所有层连通性与绝缘性能。依据 IPC 规范终检(板边状态、对位精度、阻焊品质),确保出货板材全部合格。
生产订单信息
| 订单数量 | 订单占比 | 预估价位 | 生产交期、货期 |
|---|---|---|---|
| 打样(≤30 片) | 55% | 低至 1 美元 | 最快2天 |
| 小批量(30–200 片) | 30% | 低至70美元 | 最快2天 |
| 大批量(>200 片) | 15% | 低至140美元 | 最快3天 |
制造难点与工艺优化
四层薄板叠层确认与板厚管控
客户提供的叠层结构图,经常和工厂可用芯板规格或者成品目标板厚不匹配(1.0–1.2mm 薄板尤为突出)。
铜分布不均或半固化片选型不当,会造成板翘、对位偏移以及板厚超差。
四层薄板结构中,这类偏差会直接影响阻抗稳定性与机械可靠性。
✓ 在保证目标板厚前提下,确认并调整叠层结构,选用成熟可用的覆铜芯板。
✓ 压合前校验铜层平衡与介质层对称性。
✓ 薄板拼板生产加强压合监控,将板厚控制在制程能力 ±0.10–0.12mm 范围内。
设计注意事项
提供完整叠层结构图,匹配现有芯板与半固化片物料。四层薄板(1.0–1.2mm)需设计对称铜分布,提前确认成品板厚公差,控制翘曲与对位偏差。
内层芯板要考虑蚀刻系数与层间对位,避免层间铜面积严重失衡。明确标注所有需要阻抗管控的线路以及对应的介质要求。
完整规定金手指斜边加工以及双面阻焊开窗要求。盲孔、控深钻孔需求附带明确深度指标文档。非金属化槽孔尺寸设计要预留铣边公差,同时明确注明过孔塞孔方式。
四层薄板拼板,设计合适强度的邮票孔与连接筋。工艺边基准点外围增加铜环保护。可在工艺边铺铜,提升电镀均匀性,降低板翘风险。