
典型参数区间
| 参数 | 常规范围 |
|---|---|
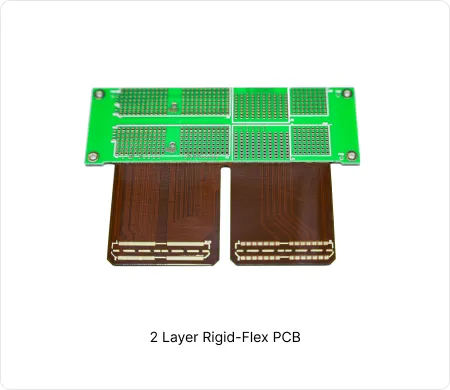
| 层数 | 2层 |
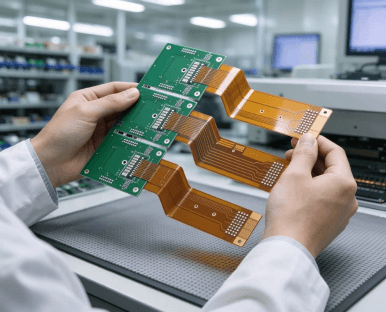
| 基材类型 | PI 基材软板,局部 FR4 硬板压合 |
| 表面处理 | 沉金、OSP、沉银 |
| 板厚 | 硬板厚度 0.3–1.6 毫米,软板厚度 0.08–0.2 毫米 |
| 阻焊 | 柔性阻焊、PI 覆盖膜 |
| 铜厚 | 0.5oz to 2oz |
| 特殊工艺 | 局部压合、补强板贴合、可控弯折区域、ZIF 金手指 |
制造工艺资讯
压合: FR4 刚性板材采用不流动半固化片(No-flow PP)与聚酰亚胺柔性芯板选择性压合;精准对位与压力管控,可避免过渡区域产生褶皱。
钻孔与电镀: 采用机械钻孔制作导通孔;经化学沉铜、再进行电镀铜,实现层间互联;等离子处理提升孔壁结合力。
表面处理与覆盖膜: 采用化学沉镍金(ENIG)保证可焊性;聚酰亚胺覆盖膜保护柔性线路;严格排布工艺流程,最大限度降低柔性材料承受的热应力。
风险管控: 切片检验用于确认压合品质;通过板材选型与压合曲线管控,解决热膨胀系数不匹配问题。
生产订单信息
| 订单数量 | 订单占比 | 预估价位 | 生产交期、货期 |
|---|---|---|---|
| 打样(≤30 片) | 66% | 低至215美元 | 最快13天 |
| 小批量(30–200 片) | 19% | 低至315美元 | 最快15天 |
| 大批量(>200 片) | 15% | 低至649美元 | 最快16天 |
制造难点与工艺优化
软硬过渡区分层
在热循环或者组装过程中,刚挠结合位置容易出现分层。
FR4 与聚酰亚胺材料之间热膨胀系数不匹配,加之树脂流动不足,会形成结合薄弱层。
该不良会降低良率,并产生间歇性开路,导致产品可靠性下降。
采用分段式压合,搭配优化后的压力与温度曲线。
压合前对柔性板面做等离子处理。
对首件做切片分析,验证界面结合完整性。
设计注意事项
层叠设计
在方案规划阶段清晰划分刚性区域与柔性区域;保持介质层厚度均匀以实现阻抗管控;尽量减少软硬过渡台阶,提升可制造性并降低应力集中。
孔方案
金属化孔仅布置在刚性区域;柔性弯折区禁止设计导通孔。此举可以降低生产风险,避免反复弯折过程中铜箔开裂。
板材选型
选用无胶型聚酰亚胺基材,提升弯折性能与耐热表现;兼顾弯折寿命与成本;材料选型决定产品在热应力与机械应力作用下的长期可靠性。
表面处理
化学沉镍金(ENIG)适配混合组装工艺,具备优异可焊性;可保护外露铜面防止氧化;该表面处理能够承受生产中多次回流焊,保障焊接可靠性。